Лучшие лазерные сварочные аппараты — ТОП-5
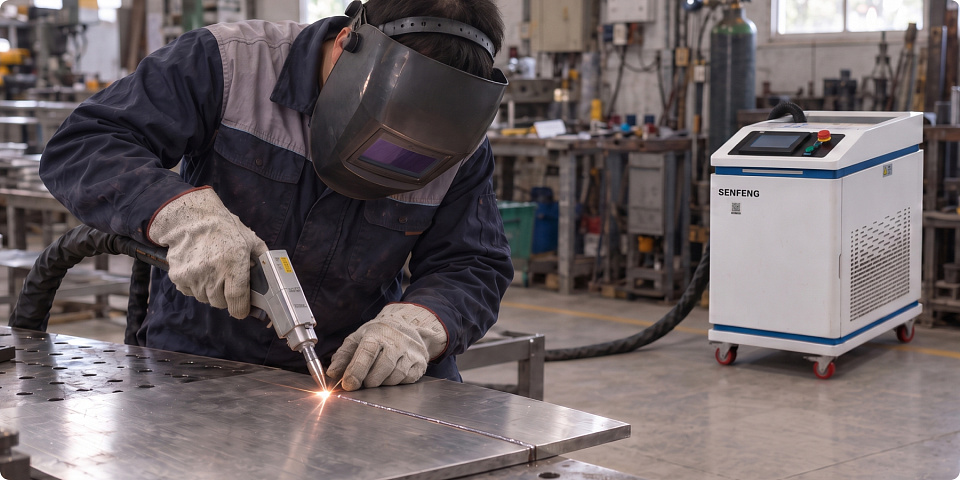
Технология волоконной лазерной сварки вытесняет традиционные методы ручной дуговой и полуавтоматической сварки благодаря предельно узкой локализации тепловой энергии в зоне контакта. Сфокусированный лазерный луч формирует глубокую сварочную ванну при минимальном термическом короблении прилегающих участков заготовки, что исключает длительную механическую зачистку швов и последующую правку кромок. Аппараты лазерной сварки металла рассчитаны на скоростную сборку металлоконструкций, герметичных резервуаров, корпусных изделий и вентиляционных систем из конструкционной стали, нержавейки, меди и алюминия.
Правильный выбор сварочного комплекса предотвращает неоправданные траты на избыточный киловаттный потенциал излучателя и защищает от простоев цеха из-за неподготовленной электрической или газовой инфраструктуры.
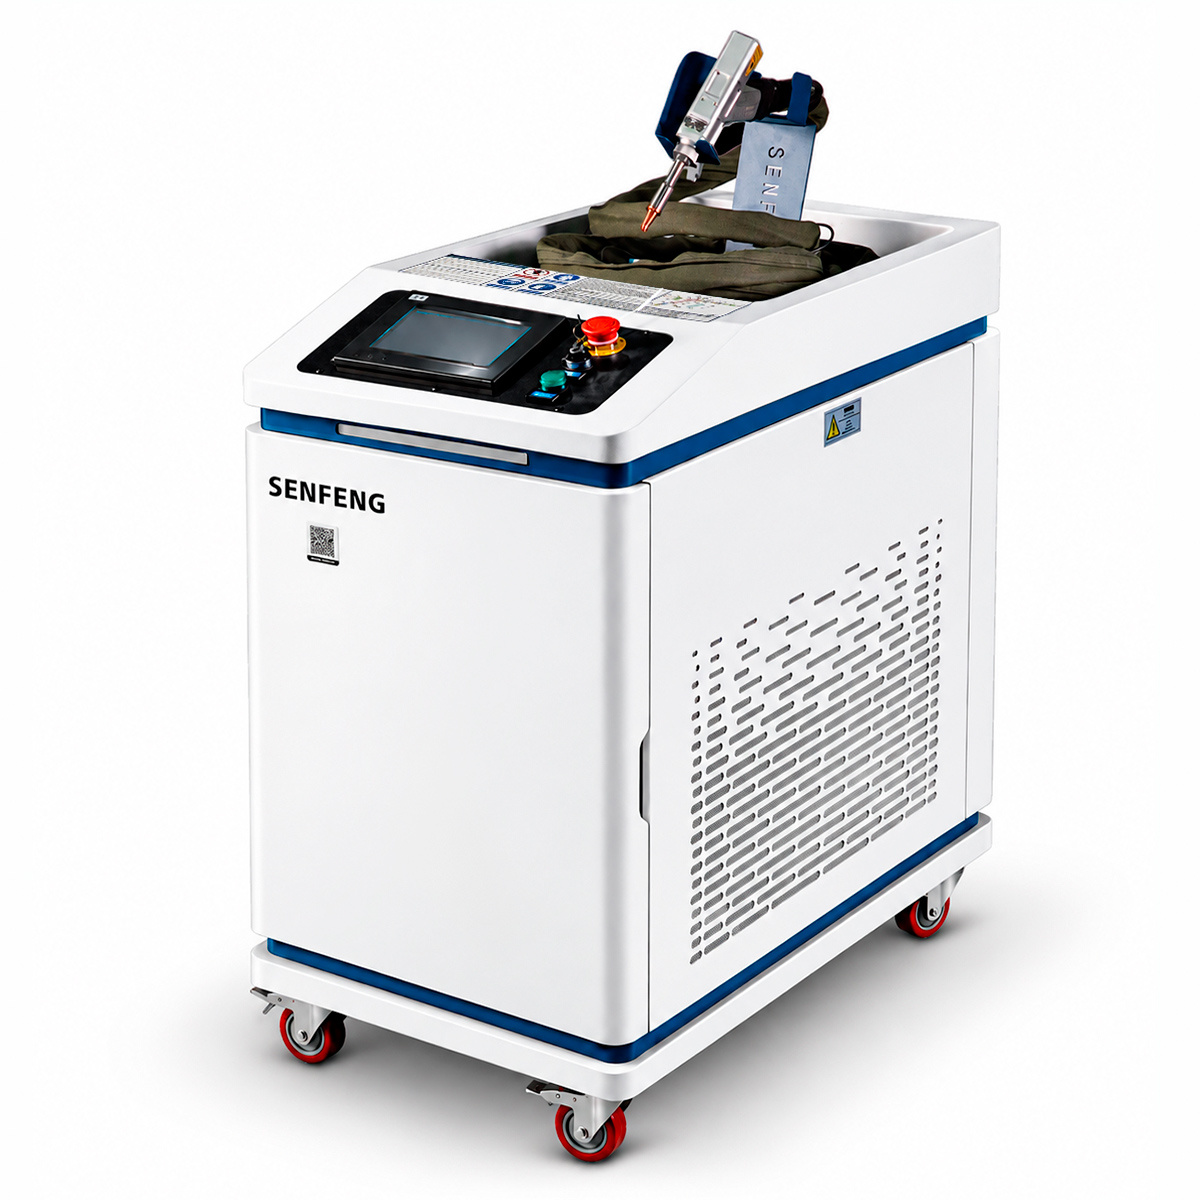
Для компактных мастерских стоит рассмотреть HUGONG HGLW-1240AIR с воздушным охлаждением, а для интенсивных производственных задач — Senfeng SF2000HWM и HUGONG HGLW-3000EW. Модель FoxWeld LASER 2000-3-МТ выделяется удобным управлением и функциональностью 3-в-1, а Senfeng SF1500HWM подходит для работ, где достаточно мощности 1,5 кВт. При выборе нужно учитывать толщину и тип металла, питающую сеть, способ подачи проволоки и требования к организации рабочего места.
Сравнение лучших аппаратов лазерной сварки
Рейтинг лазерных сварочных аппаратов базируется на сопоставлении энергетических параметров излучателя, архитектуры охлаждения и эксплуатационной мобильности оборудования. При анализе установок мощностью от 1,2 до 3 кВт решающее значение имеют базовые производственные задачи: для кузовных работ, сборки торговой мебели и сварки тонкого проката до 2–3 мм достаточно однофазного аппарата на 220 В, тогда как выпуск тяжелых конструкций толщиной свыше 4–6 мм требует промышленного подключения 380 В и интенсивного водяного охлаждения.
Теплоотвод определяет продолжительность непрерывного включения. Воздушная система избавляет от необходимости контролировать уровень охлаждающей жидкости и снижает массу корпуса до рекордного минимума, делая установку мобильной для работы на выезде. Жидкостный чиллер существенно увеличивает габариты и массу комплекса до 200–300 кг, однако обеспечивает постоянную термостабилизацию оптического тракта и волоконного модуля при многочасовой непрерывной работе в условиях серийного завода.
В сводной таблице приведены ключевые характеристики пяти лучших лазерных сварочных аппаратов что позволяет оперативно сопоставить их возможности с конкретным участком металлообработки.
Модель | Мощность источника | Охлаждение | Сеть питания | Макс. толщина (сталь / нерж. / алюм.) | Подача проволоки | Основное назначение |
|---|---|---|---|---|---|---|
Senfeng SF1500HWM | 1,5 кВт | Жидкостное (чиллер) | 220 В | 4 мм / 3 мм / 2 мм | Одно- или двухприводной МП, 0,8–1,6 мм | Тонколистовой прокат, малые серии, короба |
Senfeng SF2000HWM | 2,0 кВт | Жидкостное (чиллер) | 220 В | 5 мм / 4 мм / 3 мм | 1 или 2 привода, интерфейс сопряжения с ЧПУ | Производственные цеха, корпуса, автоматизация |
FoxWeld LASER 2000-3-МТ | 2,0 кВт | Жидкостное (чиллер) | 230 В | 4 мм / 4 мм / 5 мм | Внешний 4-роликовый МП, катушка до 15 кг | Универсальные мастерские, авторемонт, 3-в-1 |
HUGONG HGLW-1240AIR | 1,2 кВт | Воздушное (без воды) | 220 В | 4,5 мм / 3 мм / 2 мм | Встроенный МП, катушка 5–10 кг | Монтажные бригады, выезд, автосервисы |
HUGONG HGLW-3000EW | 3,0 кВт | Жидкостное (чиллер) | 380 В | 8 мм / 8 мм / 6 мм | Двойной синхронный механизм (две нити) | Тяжелое машиностроение, сварка зазоров |
Конструкция механизма подачи проволоки напрямую влияет на плотность и геометрию шва. Одноприводные узлы оптимальны для плотно подогнанных кромок, тогда как двухроликовые приводы и двухканальные модули гарантируют равномерную подачу проволоки без пробуксовки при заполнении широких разделок.
ТОП-5 лазерных сварочных аппаратов
Формируя актуальный топ лазерных сварочных аппаратов, наши эксперты учитывали ресурс оптоволоконных резонаторов, эргономику сварочных пистолетов, гибкость встроенного программного обеспечения и предсказуемость сервисного обслуживания. Представленные в обзоре комплексы охватывают весь спектр задач: от легких портативных устройств для оперативного ремонта до мощных промышленных станций с возможностью роботизированной интеграции.
Каждая модель обладает специфическими эксплуатационными компромиссами. Оборудование необходимо оценивать комплексно: избыточный киловаттный запас ведет к переплате и повышенным счетам за электроэнергию, а нехватка мощности оборачивается непроварами на цветных металлах с высоким коэффициентом теплопроводности и оптического отражения.
Сбалансированная функциональность 4-в-1: сварка, резка, очистка поверхностей и финишная зачистка шва.
Легкая и эргономичная оптическая горелка (масса около 700 г), снижающая утомляемость оператора при длинных швах.
Питание от стандартной однофазной электросети 220 В.
Возможность интеграции с автоматизированными линиями и роботами через штатный интерфейс I/O.
Мощности 1,5 кВт недостаточно для качественной сварки алюминия толще 2–2,5 мм без предварительного подогрева.
Большой вес корпуса (около 220 кг из-за встроенного водяного чиллера), затрудняющий перемещение вне цеха.
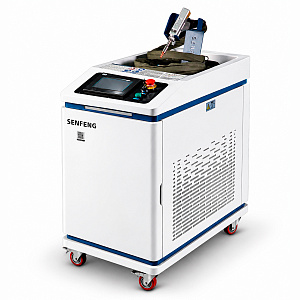
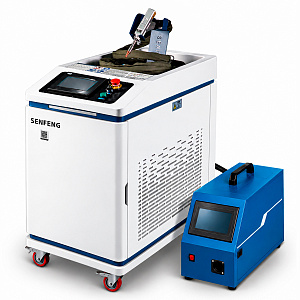
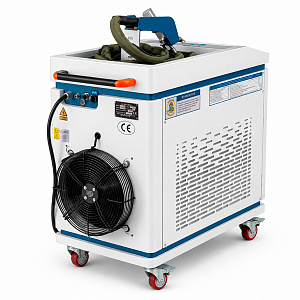
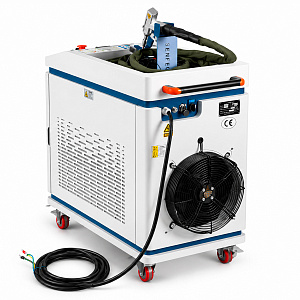
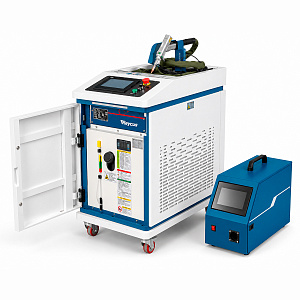
Увеличенная глубина проплавления: надежная сварка стали до 5 мм и алюминия до 3 мм.
Подключение к сети 220 В при высокой оптической мощности 2 кВт.
Быстрое переключение между режимами сварки, резки и чистки кнопкой на сварочном пистолете.
Эффективный двухконтурный чиллер для непрерывной многосменной эксплуатации.
Высокая пиковая нагрузка на однофазную сеть, требующая качественной проводки и мощных автоматов защиты.
Крупные габариты и солидный вес (220 кг), ограничивающие применение стационарным цеховым участком.
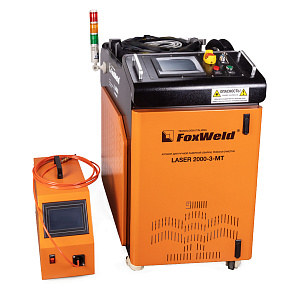
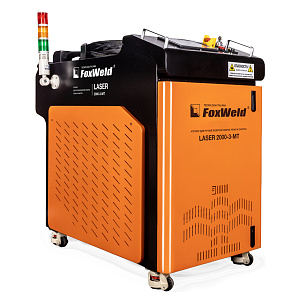
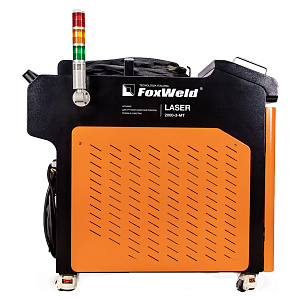
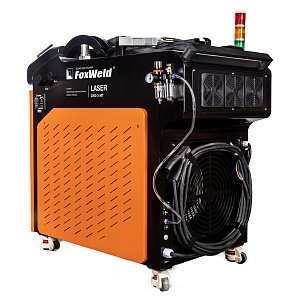
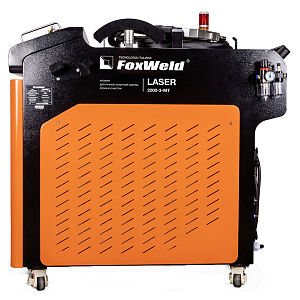
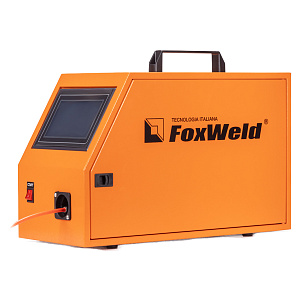
Интеллектуальное синергетическое управление с автоматическим расчетом параметров под тип и толщину металла.
Выносной надежный 4-роликовый механизм подачи под тяжелые промышленные катушки весом до 15 кг.
Регулируемая ширина лазерного сканирования: от 0 до 8 мм для сварки и до 120 мм в режиме зачистки.
Универсальность при работе с цветными металлами, нержавеющей и оцинкованной сталью.
Общий вес комплекта с чиллером и внешним механизмом подачи доходит до 250 кг.
Строгие требования к микроклимату: запрещена эксплуатация при температуре ниже +5 °C из-за риска замерзания воды в охлаждающем контуре.
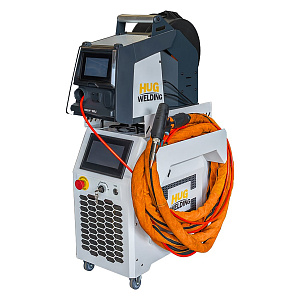
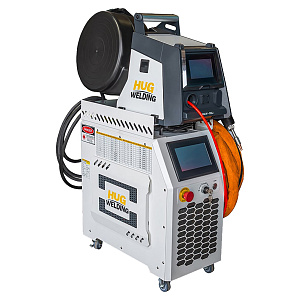
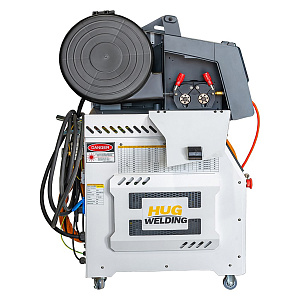
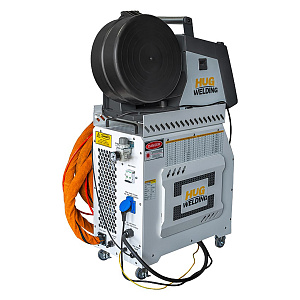
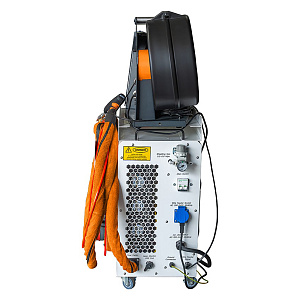
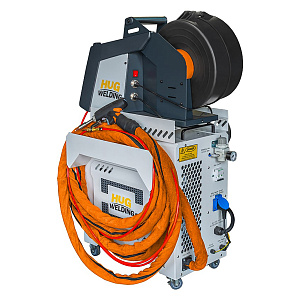
Компактные размеры и минимальная масса (всего 42–48 кг) благодаря воздушной системе охлаждения.
Высокая мобильность: идеален для выездных монтажных бригад и автосервисов.
Простота обслуживания — нет необходимости контролировать уровень и состояние жидкого теплоносителя.
Энергоэффективность и умеренное потребление электроэнергии (до 3 кВт от сети 220 В).
Чувствительность к высокой температуре воздуха (свыше +35 °C) и цеховой запыленности.
Ограниченный запас проволоки из-за компактных катушек весом 5–10 кг.
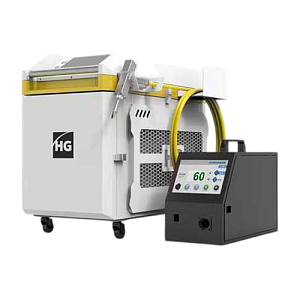
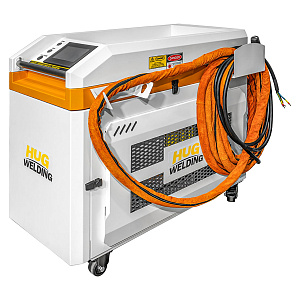
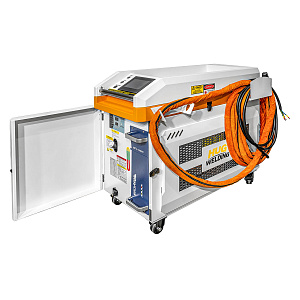
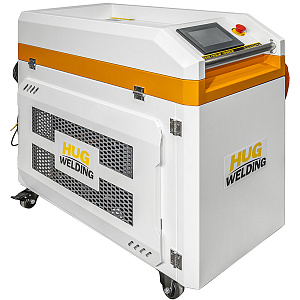
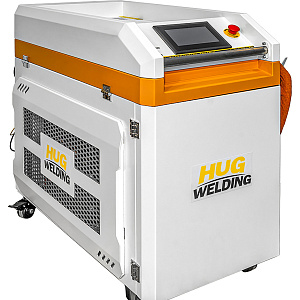
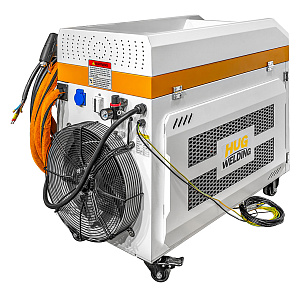
Высокая мощность 3 кВт для глубокого провара конструкционной и нержавеющей стали толщиной до 8 мм за один проход.
Инновационная система автоматической подачи двух проволок для легкого заполнения широких зазоров и разделок.
Равномерное распределение нагрузки по фазам благодаря промышленному трехфазному питанию 380 В.
Высокая производительность при сварке сложных теплоемких сплавов и толстостенных емкостей.
Значительное энергопотребление (до 15 кВт), большой вес (300 кг) и требование к подключению пневмолинии со сжатым воздухом до 9 бар.
Высокий риск прожога при работе с тонкими листовыми заготовками толщиной менее 1 мм при недостаточной квалификации сварщика.
Что влияет на качество сварки и стоимость эксплуатации
Надежность сварного соединения при лазерной обработке зависит от геометрической точности сборки стыка, чистоты защитной оптики и стабильности газовой защиты. В отличие от дуговой сварки, где широкая дуга способна компенсировать неровности кромок в несколько миллиметров, сфокусированное лазерное пятно диаметром 0,2–0,3 мм требует зазора не более 0,1–0,2 мм при работе без присадки. Превышение этого допуска приводит к образованию подрезов или пустот, что требует использования механизма подачи проволоки для формирования полноценного наплавленного валика.
Правильный выбор технологического газа определяет химический состав шва и текущие накладные расходы. Для сварки нержавеющей стали, титана и алюминия применяется чистый аргон высшего сорта, защищающий горячую ванну от азотирования и окисления кислородом воздуха. При работе с углеродистыми сталями широко используется технический азот, который улучшает смачиваемость кромок и существенно снижает затраты на газ, однако требует рабочего давления от 2 до 5 бар при сварке и до 8–10 бар в режиме лазерного раскроя.
Регулярные расходы на содержание лазерного сварочного поста включают следующие статьи:
- Сменные кварцевые защитные стекла горелки, которые принимают на себя тепловое излучение и микрокапли металла, требуя замены каждые 20–50 рабочих часов.
- Медные форсунки и сопла различного профиля, изнашивающиеся от контакта с металлом и направляющие поток защитного газа в зону расплава.
- Расходные газы (аргон, азот) и сварочная проволока диаметром от 0,8 до 1,6 мм на катушках весом от 5 до 15 кг.
- Дистиллированная или деионизированная вода для контура чиллера с периодичностью полной замены каждые 3–6 месяцев для предотвращения накипи.
- Плановое профилактическое обслуживание оптических трактов, коллиматорных блоков и проверка юстировки лазерного луча.
Требования к безопасности лазерной сварки
Оптоволоконные сварочные аппараты относятся к 4-му классу лазерной опасности. Генерируемое инфракрасное излучение в диапазоне 1064–1080 нм полностью невидимо для человеческого глаза, но обладает экстремальной плотностью энергии: даже рассеянное или отраженное от полированного металла излучение способно за доли секунды нанести непоправимый ожог сетчатки глаза и термическое поражение открытых участков кожи.
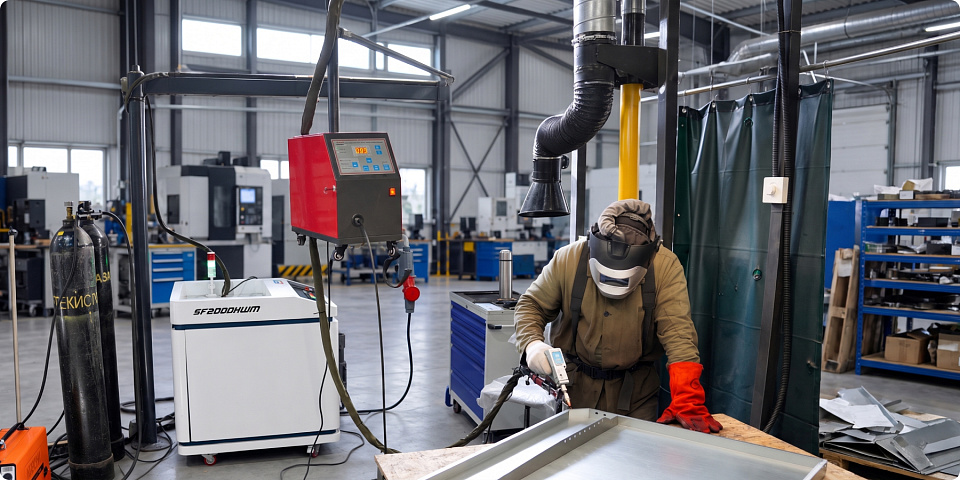
Обустройство сварочного поста требует строгого соблюдения нормативов. Участок должен быть полностью изолирован от остального цехового пространства специальными экранами или шторами из сертифицированного полимера. На входе в зону сварки монтируется световая предупреждающая сигнализация, исключающая появление людей без защитной экипировки во время работы лазера.
Каждый специалист на участке обязан использовать специализированные защитные очки или сварочную маску с оптической плотностью светофильтра не ниже OD6 (D LB6). Современные лазерные пистолеты оборудованы многоуровневыми аппаратными блокировками: электрический контур безопасности блокирует подачу луча до момента физического контакта сопла с заземленной деталью, а пусковая клавиша снабжена защитой от случайного нажатия. Обязательным элементом поста выступает локальная вытяжная вентиляция, удаляющая мелкодисперсные аэрозоли испаряемых металлов и продуктов термодеструкции масел.
Часто задаваемые вопросы
Всегда ли нужна присадочная проволока?
Можно ли выполнять лазерную резку вместо раскроя листового металла?
Какие дополнительные расходы возникают после покупки?
Подбор и сервис лазерного оборудования
Внедрение технологии лазерной сварки позволяет вывести качество готовых изделий на принципиально новый уровень при многократном росте скорости производственных процессов. Оценить реальные возможности оборудования, проверить качество соединений на образцах ваших деталей и получить исчерпывающую консультацию инженеров можно в демонстрационных залах компании РУСГЕОКОМ.
Для оптимизации бюджета предприятий доступна выгодная беспроцентная рассрочка и гибкие условия лизинга, позволяющие модернизировать цех без существенного вывода оборотных средств. Авторизованный сервисный центр обеспечивает полный комплекс услуг: предпродажную настройку, пусконаладку, обучение операторов и оперативное сервисное обслуживание. Надежная и быстрая доставка сварочных комплексов осуществляется во все регионы России.