Как варить алюминий: способы сварки, оборудование и особенности технологии
Сварка алюминия и его сплавов возможна несколькими основными методами, включая ручную аргонодуговую сварку TIG, полуавтоматическую MIG/MAG и современную ручную лазерную сварку. Выбор конкретного технологического процесса определяется толщиной обрабатываемых заготовок, требованиями к прочности сварного шва и масштабом производственных задач. Понимание физико-химических свойств алюминиевого проката помогает правильно подобрать сварочное оборудование и предотвратить появление типичных дефектов соединения.
Особенности сварки алюминия
Чтобы понять, как варить алюминий, нужно знать, что работа с этим металлом и его многочисленными сплавами кардинально отличается от классической технологии сварки углеродистых или нержавеющих сталей. Главная сложность заключается в уникальном комплексе физико-химических свойств этого цветного металла, которые требуют от специалиста строгого соблюдения технологической дисциплины, грамотного подбора расходных материалов и наличия специализированного сварочного оборудования. Попытка сварить алюминиевые детали в стандартном режиме, предназначенном для обычного стального проката, неизбежно приводит к неустранимому браку, глубоким прожогам или полному отсутствию сцепления между элементами.
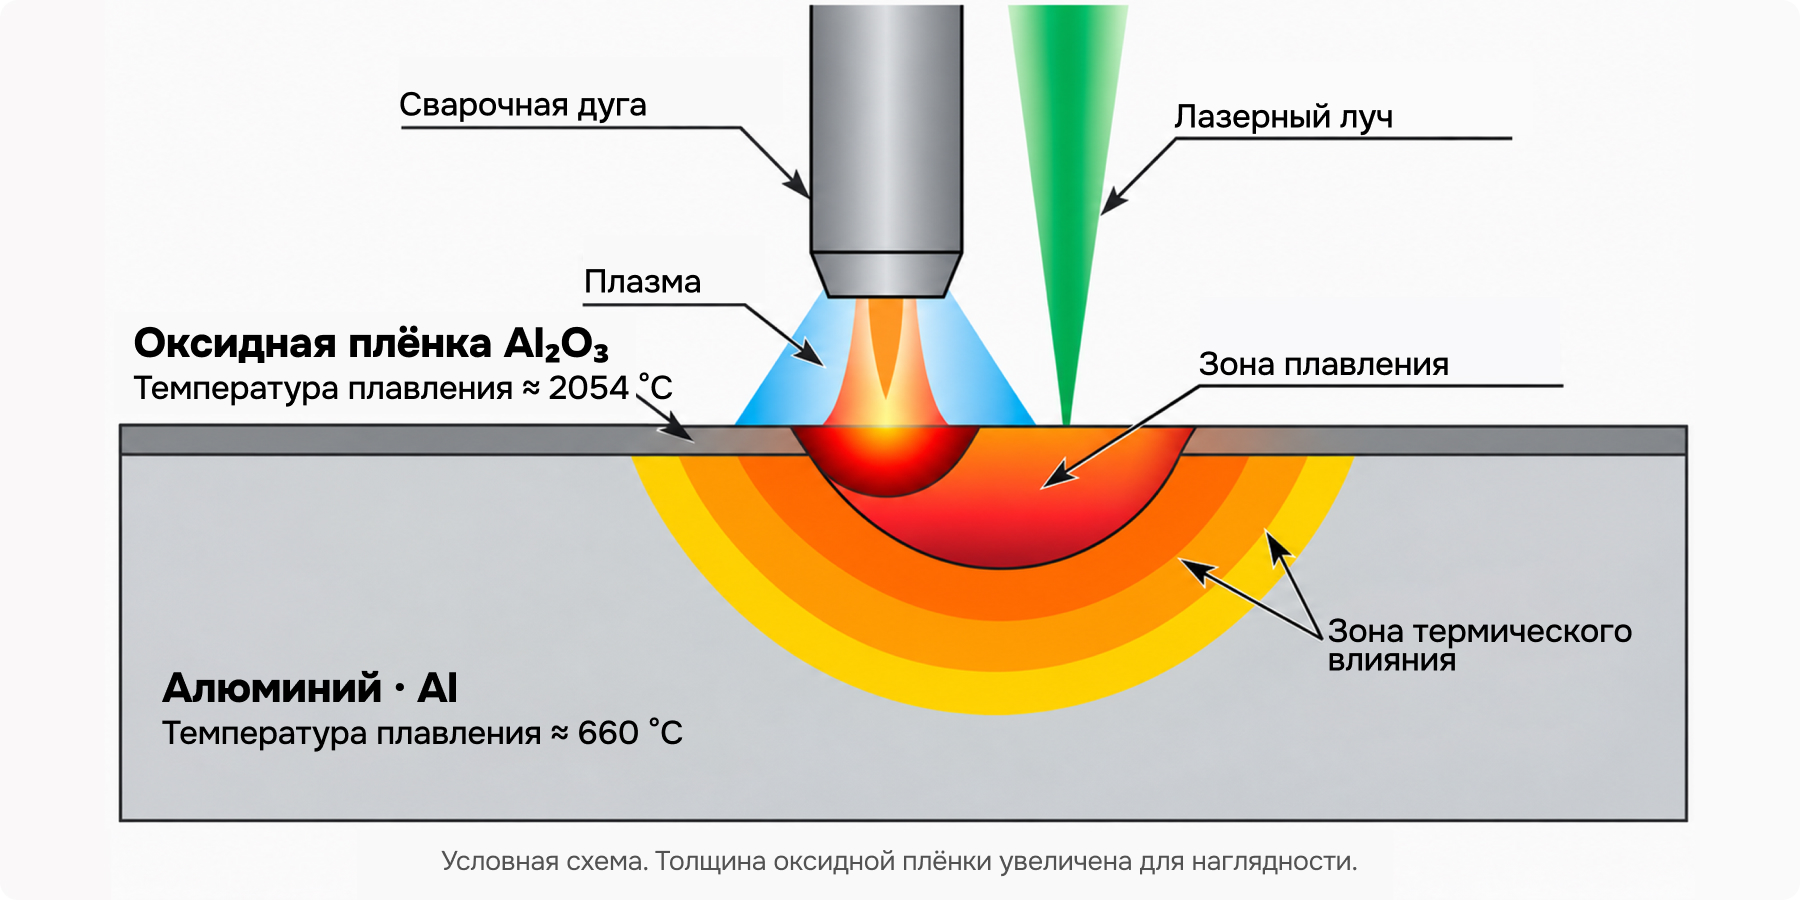
Первый и самый главный технологический барьер, с которым сталкивается сварщик, — наличие на поверхности металла плотной оксидной плёнки Al2O3. Оксид алюминия обладает рекордной температурой плавления, превышающей 2050 °C, тогда как сам чистый металл под этой плёнкой переходит в жидкое состояние уже при температуре около 660 °C. Если не разрушить оксидный слой непосредственно в процессе работы, расплавленный присадочный материал будет просто скатываться в капли поверх нерасплавленного основания, образуя сплошные непровары и прожоги. Для эффективного пробития оксидного слоя при дуговой сварке требуется переменный ток с катодной очисткой, когда в полупериоде обратной полярности ионы защитного газа бомбардируют поверхность и разрушают пленку, либо высококонцентрированный световой луч при использовании лазерных систем.
Второй важный фактор — высокая теплопроводность алюминиевых сплавов, которая превосходит аналогичные показатели конструкционной стали примерно в три-пять раз. Теплота от сварочной дуги или лазерного луча мгновенно растекается по всему объему заготовки, из-за чего сварочная ванна формируется с задержкой, а сам процесс требует подачи существенно большей мощности на начальном этапе работы. При сварке массивных заготовок высокой толщины практически всегда требуется предварительный подогрев до температуры 150–200 °C, чтобы избежать критических непроваров и неравномерного прогрева стыка. Также важен выбор защитного газа: чистый аргон обеспечивает отличную стабильность дуги на тонких деталях, а добавление гелия (смеси Ar/He) увеличивает тепловую мощность дуги для глубокой проварки толстых элементов.
Кроме того, расплавленный алюминий обладает высокой текучестью и чрезвычайно жидкой консистенцией. В момент плавления металл совершенно не меняет своего визуального цвета, в отличие от стали, которая раскаляется докрасна и светится. Сварщику крайне сложно визуально контролировать момент перехода заготовки в жидкую фазу, что при отсутствии достаточного практического опыта приводит к неожиданным провалам и прожогам сварочной ванны. В жидком состоянии алюминий активно растворяет водород, который при быстром кристаллизационном остывании вырывается наружу, формируя множественные поры внутри соединения.
Коэффициент линейного расширения алюминия почти в два раза выше, чем у стального проката. Это вызывает значительные термические деформации конструкции после остывания. Без надежной жесткой фиксации деталей в приспособлениях или корректного выбора сварочного режима готовое изделие неизбежно поведет, а в структуре шва возникнет опасная горячая трещина. Также важно учитывать свариваемость конкретной марки сплава: если деформируемые сплавы серии 5ххх (АМг) и 6ххх (АД31) отлично варятся, то высокопрочные дюрали серии 2ххх и 7ххх склонны к трещинообразованию и требуют особых технологических приемов.
Какие методы сварки алюминия существуют
В современной металлообработке, на промышленных предприятиях и в частных ремонтных мастерских используют три основных способа сварки алюминия и соединения алюминиевых деталей, каждый из которых обладает своими технологическими ограничениями и преимуществами. Понимание принципиальных различий позволяет подобрать оптимальный режим и метод под конкретные производственные задачи.
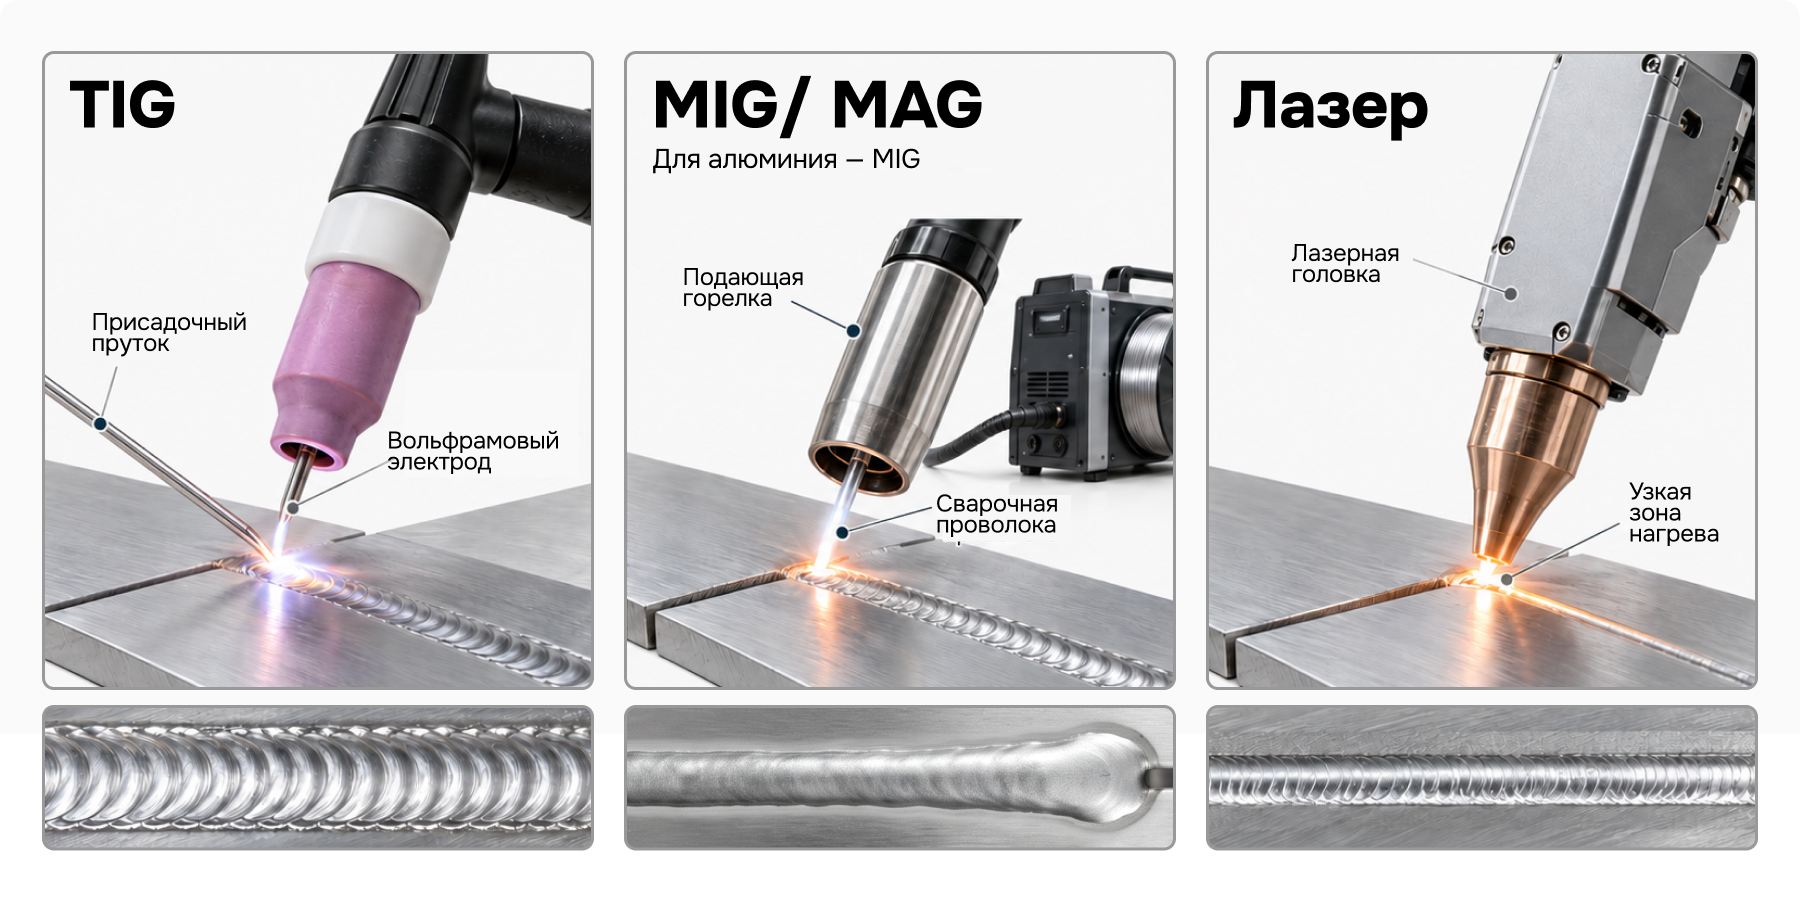
Аргонодуговая сварка неплавящимся вольфрамовым электродом в среде защитного газа TIG остается признанным стандартом по качеству и эстетике сварного шва. Процесс ведут на переменном токе AC, где одна полуволна тока отвечает за катодную очистку поверхности от оксидной пленки, а вторая — за глубокий провар металла. Современные TIG-инверторы позволяют регулировать баланс волны и частоту переменного тока, смещая пропорцию между очищающим действием и проплавлением. Сварщик вручную подает присадочный пруток в зону горения дуги, с высокой точностью формируя ровную чешуйчатую структуру. Для работы используют вольфрамовые электроды с добавками оксидов лантана или редкоземельных металлов. Сварка TIG идеальна для тонколистовых заготовок, ответственных сосудов, автомобильных поддонов и трубок, однако отличается сравнительно низкой скоростью работы и высокой требовательностью к квалификации мастера.
Полуавтоматическая сварка MIG/MAG представляет собой процесс, при котором алюминиевая проволока подается в зону горения дуги автоматически через горелку, а в качестве защитной среды применяется чистый аргон или его смесь с гелием. Этот метод обеспечивает высокую производительность и отлично подходит для сварки длинных швов, толстых плит и объемных металлоконструкций. В современных инверторах применяют импульсный режим Pulse и Double Pulse (двойной импульс), который минимизирует разбрызгивание, контролирует тепловложение и формирует шов, по внешнему виду близкий к TIG. Однако сварка алюминия полуавтоматом требует комплексной модернизации подающего тракта: установки тефлонового или графитового канала вместо стального, специальных U-образных роликов для мягкой проволоки и токосъемных наконечников с увеличенным отверстием (с маркировкой Al), компенсирующим расширение при нагреве.
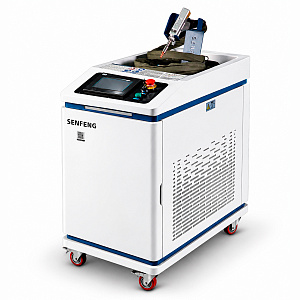
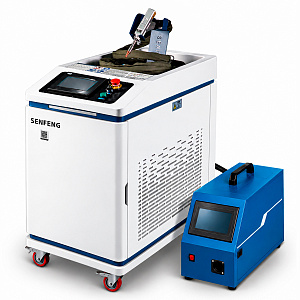
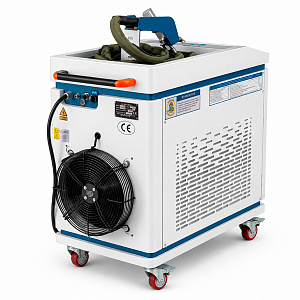
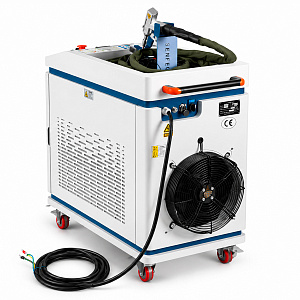
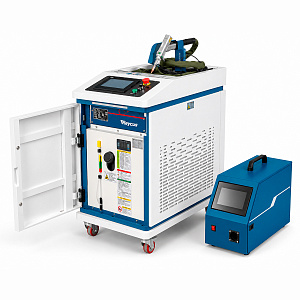
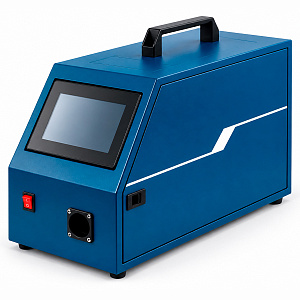
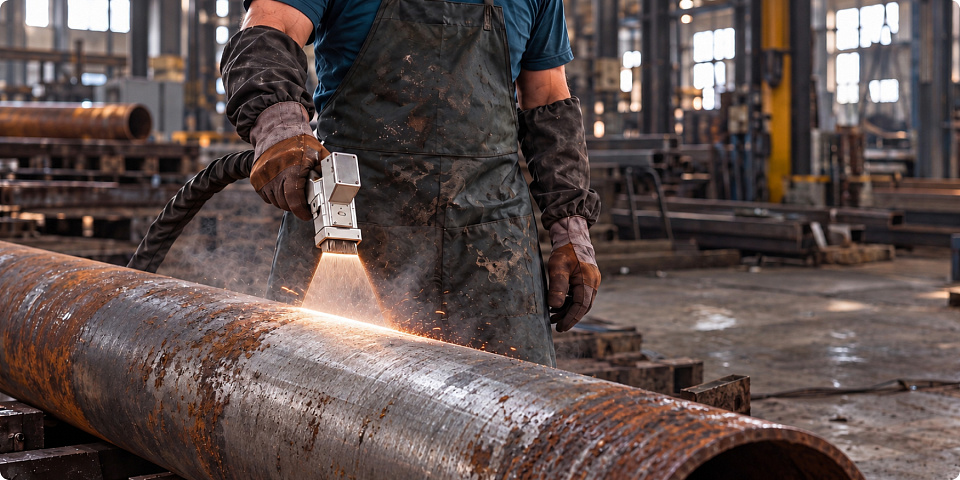
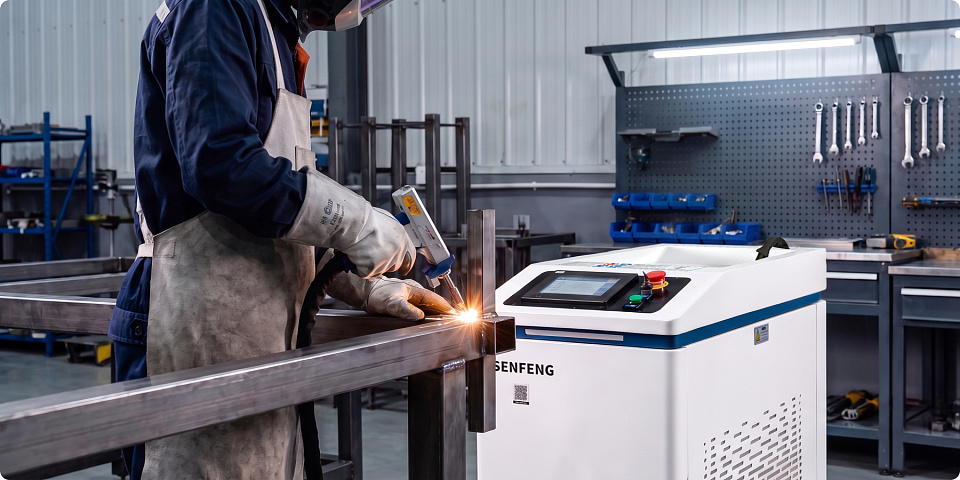
Ручная лазерная сварка — современное технологическое направление, завоевавшее высокую популярность на производственных предприятиях. Высококонцентрированный лазерный луч сфокусирован в узкое пятно, что позволяет мгновенно расплавить кромки металла при минимальном тепловом воздействии на окружающие зоны. Использование функции осцилляции (виляния или wobble-сканирования) луча позволяет регулировать ширину сварочной ванны в пределах от 0,5 до 5 мм и эффективно перекрывать технологические зазоры между деталями. Скорость прохода лазером в несколько раз превышает показатели TIG-сварки, а отсутствие сильного нагрева исключает деформацию заготовки и минимизирует последующую зачистку.
Для наглядного сравнения характеристик основных способов соединений алюминия ниже представлена сводная таблица параметров:
| Технология сварки | Рекомендуемая толщина металла | Скорость выполнения работ | Уровень деформации детали | Требования к квалификации сварщика |
|---|---|---|---|---|
| TIG (аргонодуговая) | от 0,5 до 5,0 мм | Низкая | Средний | Очень высокие |
| MIG/MAG (полуавтомат) | от 3,0 до 20,0 мм и более | Высокая | Высокий | Средние |
| Лазерная сварка | от 0,5 до 6,0 мм | Очень высокая | Минимальный | Базовые (простая настройка) |
Каждый из рассмотренных способов имеет четко очерченную сферу применения. Если для штучного ремонта рамы или силуминового кронштейна идеально подходит аргонодуговая дуга, то в серийном производстве корпусных изделий лидируют лазерные установки.
Как подготовить алюминий перед сваркой
Качественное сварное соединение алюминиевых сплавов на 80% зависит от дисциплины и тщательности предварительной подготовки поверхности. Любые загрязнения, следы масла, влага или пыль под воздействием высокой температуры сварочной дуги мгновенно распадаются с выделением водорода и углерода, что приводит к зашлаковыванию и вспениванию сварочной ванны.
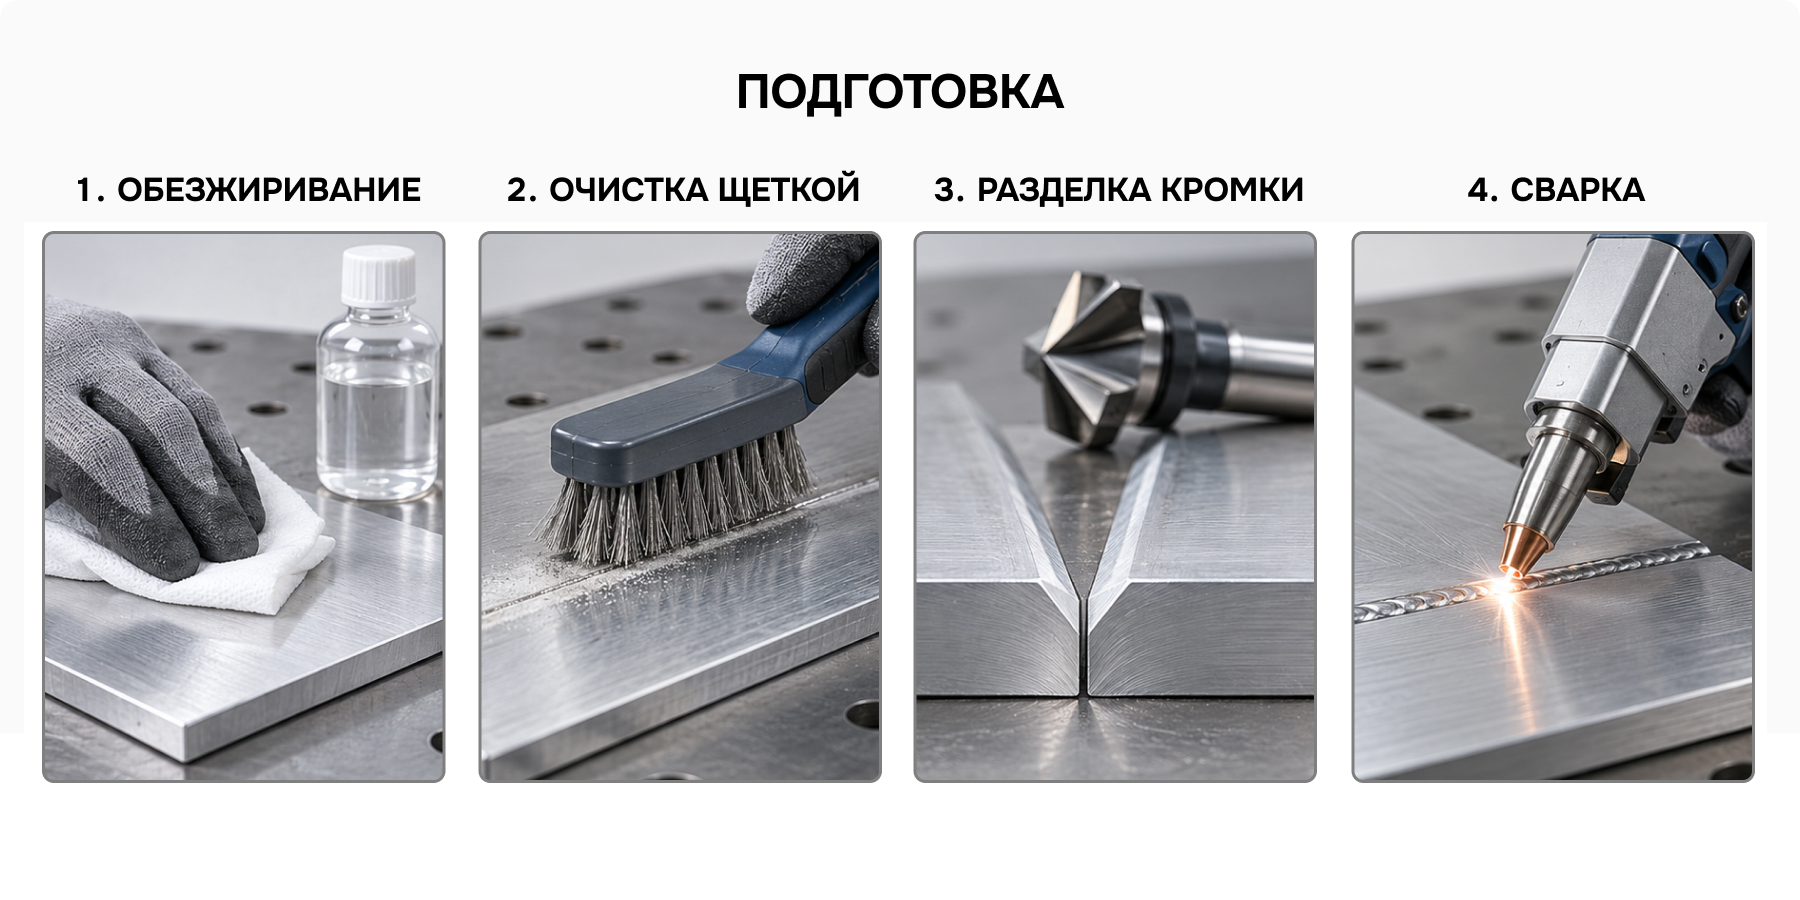
Процесс подготовки включает в себя последовательное выполнение следующих обязательных операций:
- Полное обезжиривание зоны будущего соединения на ширину не менее 20–30 мм от края с помощью органических растворителей, таких как ацетон или уайт-спирит, для удаления смазки, СОЖ и масляных пленок.
- Механическая очистка кромок специализированной щеткой с ворсом из нержавеющей стали, причем обработку проводят строго в одном направлении без сильного нажима.
- Удаление толстого оксидного слоя и следов коррозии напильником, шабером или абразивным лепестковым кругом непосредственно перед началом сварочных работ.
- Разделка кромок под V-образную или U-образную форму для заготовок толщиной более 3–4 мм, чтобы обеспечить полный сквозной провар по всей глубине стыка.
- Предварительный подогрев массивных деталей до температуры 150–200 °C с помощью газовой горелки для компенсации высокой теплопроводности и предотвращения холодного непровара в начале шва.
Важно помнить, что щётка из нержавеющей стали должна быть абсолютно новой и использоваться исключительно для работы с алюминиевыми деталями. Если той же щёткой ранее чистили чёрный металл, микроскопические частицы углеродистой стали внедрятся в мягкую алюминиевую поверхность и вызовут очаги межкристаллитной коррозии в будущем. При химическом способе подготовки применяют травление в растворе едкого натра с последующим осветлением в азотной кислоте и тщательной промывкой теплой водой.
Очищенную заготовку необходимо сваривать сразу после обработки. Уже через 2–3 часа на открытом воздухе на свежем металле сформируется новый слой оксида, который снова начнет препятствовать стабильному затеканию присадочного материала. При многослойной сварке толстых плит между проходами необходимо тщательно зачищать каждый наплавленный валик от сформировавшейся оксидной плёнки. Для предотвращения прожогов тонких листов под стык подкладывают массивные медные или подкладные пластины, отводящие избыточное тепло. Практика показывает, что даже самое дорогое и технологичное сварочное оборудование не способно компенсировать небрежную очистку кромок.
Как избежать дефектов при сварке алюминия
При работе с алюминиевыми сплавами сварщики регулярно сталкиваются со специфическими дефектами, которые существенно ухудшают герметичность и прочностные характеристики шва. Понимание физических причин их образования позволяет вовремя скорректировать сварочный режим, выбрать правильную присадку и скорректировать технику движения горелки.
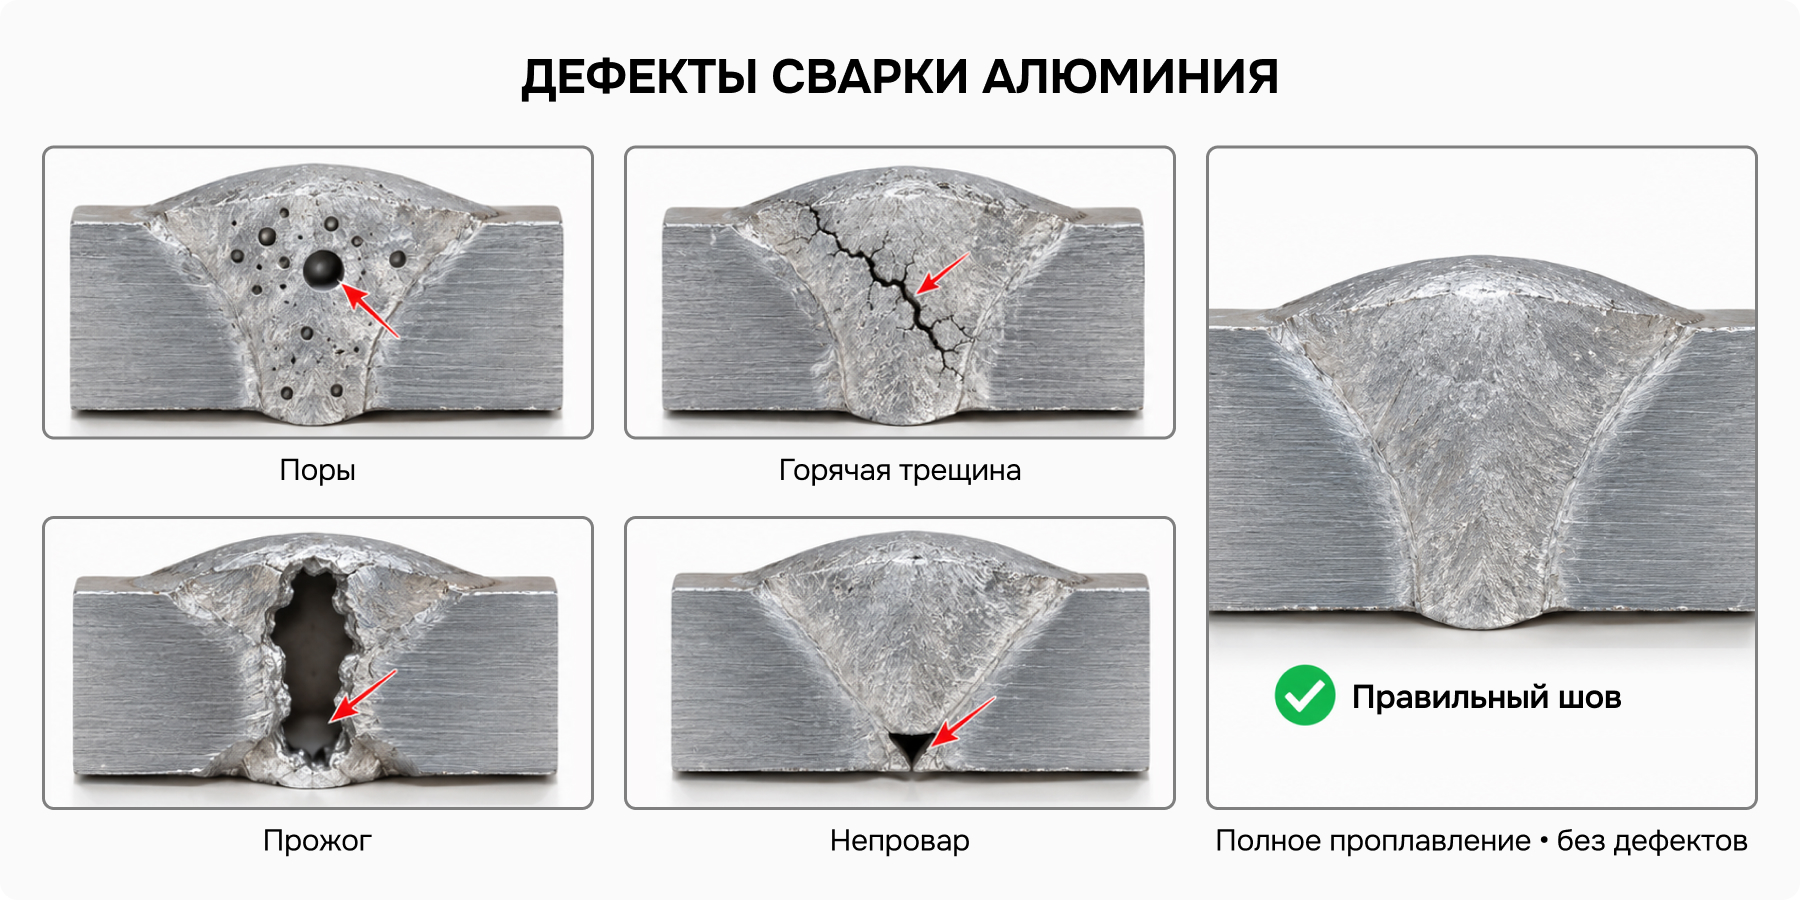
Наиболее распространенный дефект — внутренняя пористость. Поры образуются из-за растворения водорода в расплаве. Главным источником водорода выступает влага, содержащаяся в окружающем воздухе, на поверхности металла или на присадочной проволоке. Для эффективной борьбы с пористостью необходимо использовать чистый сухой аргон высокой чистоты (высшего сорта 99,99%), хранить присадочный материал в сухих отапливаемых помещениях, прокаливать электроды при необходимости и тщательно обезжиривать стыки перед работой.
Второй опасный дефект — горячая трещина. Она возникают в процессе кристаллизации сварочной ванны из-за высокого коэффициента термического расширения и жесткой фиксации элементов. Чтобы предотвратить появление трещин, требуется правильно подбирать присадочный материал под конкретную марку сплава. Для литых сплавов группы силуминов (сплавы Al-Si) применяют присадку ER4043 с содержанием кремния около 5%, которая обеспечивает высокую текучесть расплава. Для деформируемых магниевых сплавов серии 5ххх берут проволоку ER5356 (AlMg5), обладающую высокой прочностью. Важно учитывать, что шов, выполненный проволокой ER4043, после анодирования темнеет, в то время как ER5356 сохраняет естественный цвет металла. Кроме того, в конце шва обязательно нужно гасить кратер, используя функцию заварки кратера с постепенным снижением силы тока, и обеспечивать продувку газом после обрыва дуги в течение 5–10 секунд для защиты горячего металла от окисления.
Не менее часто возникают прожоги, оксидные включения и непровары. Прожог происходит из-за избыточного вложения тепла и слишком медленного перемещения горелки, когда жидкий металл проваливается под собственным весом. Непровар, напротив, становится следствием недостаточного тока или высокой скорости прохода, когда дуга не успевает расплавить скос кромок. Оксидные включения попадают в шов при плохой межслойной зачистке или недостаточном удалении оксидной плёнки. Стабильное удерживание длины дуги, грамотная настройка параметров и ровный темп движения горелки помогают сформировать идеальный валик.
Для уменьшения зоны нагрева и повышения скорости обработки в производственных задачах применяют лазерные сварочные системы.
Лазерная сварка алюминия: особенности технологии
Использование лазерного луча для соединения алюминиевых деталей стало новым этапом развития технологии металлообработки. В отличие от традиционной дуги, волоконный лазер формирует концентрированный поток энергии с длиной волны около 1080 нм. Это позволяет мгновенно прогревать и расплавлять металл в узкой зоне, не перегревая соседние участки заготовки.
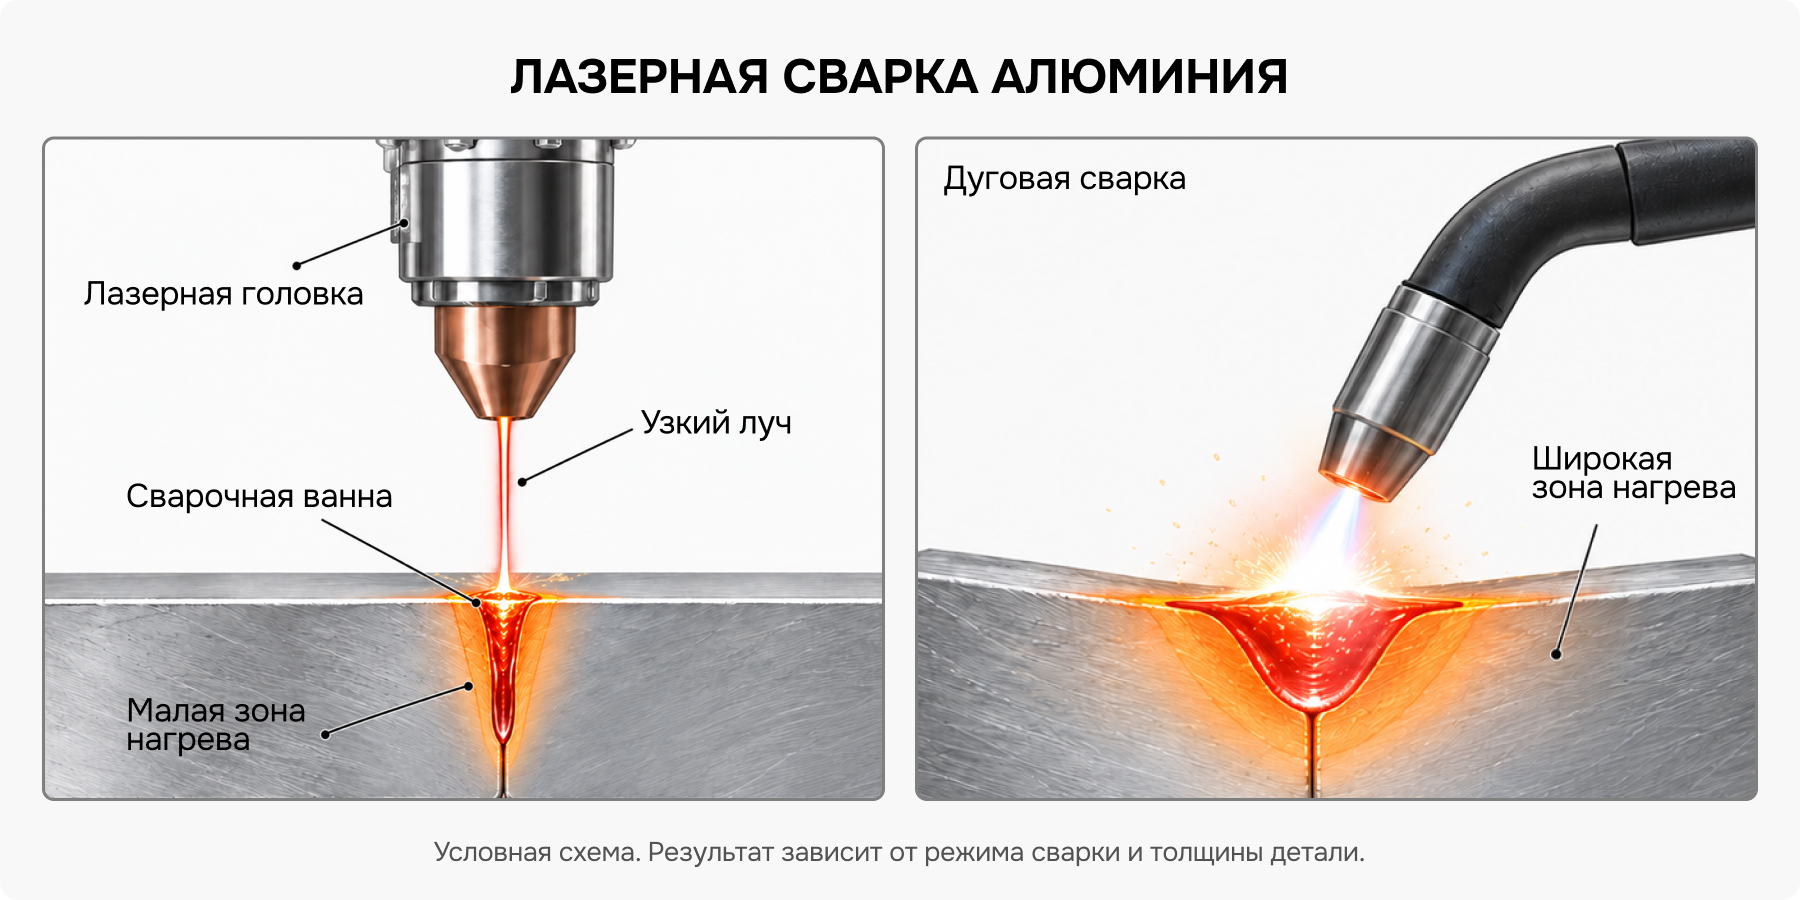
Метод отличается высокой плотностью энергии, благодаря чему сварочная ванна имеет кинжальный характер проплавления. Зона термического влияния оказывается в несколько раз меньше, чем при аргонодуговой сварке. Это полностью решает проблему коробления и термических деформаций при сборке тонколистовых корпусов, коробов, элементов вентиляции, трубных узлов и дизайнерских металлоконструкций. Системы осцилляции лазерного пятна позволяют точно контролировать ширину шва и стабильность соединения.
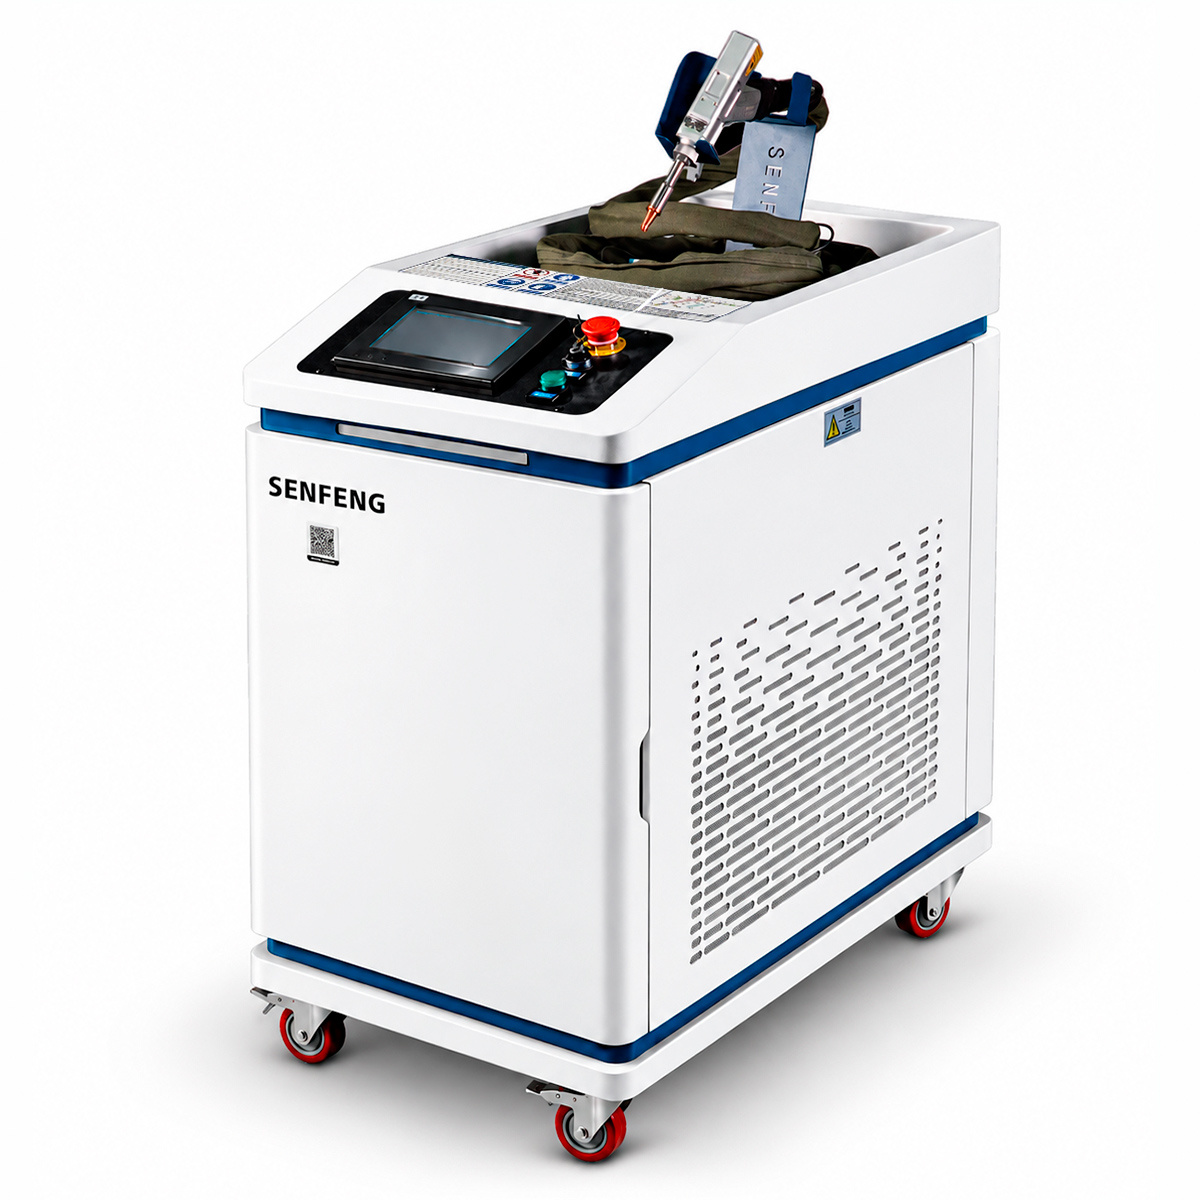
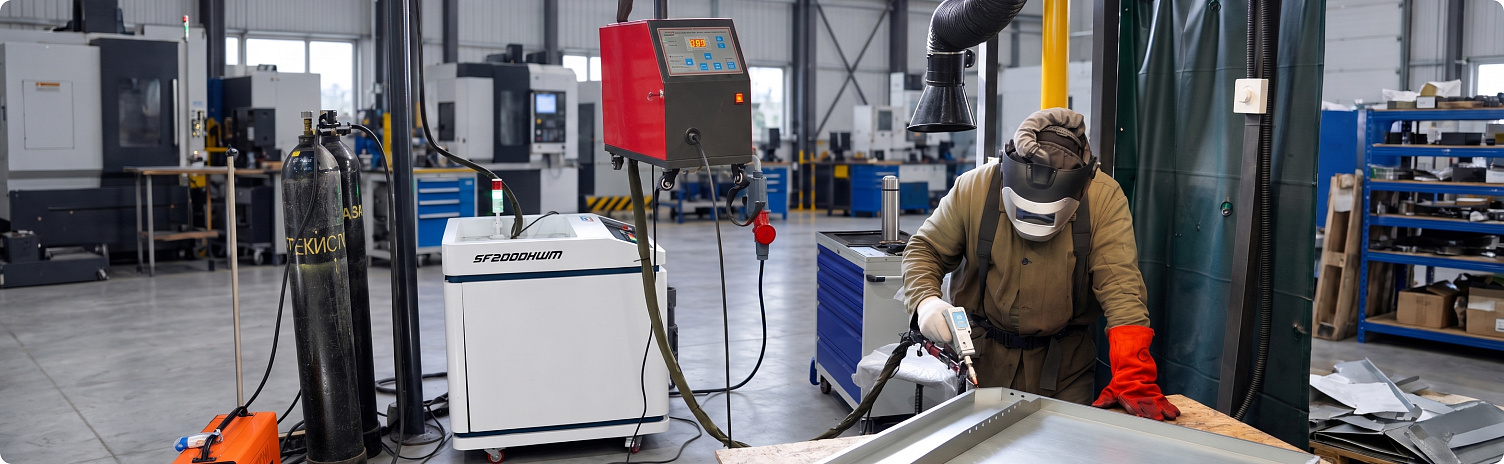
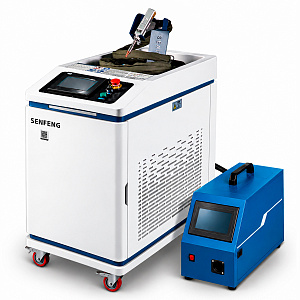
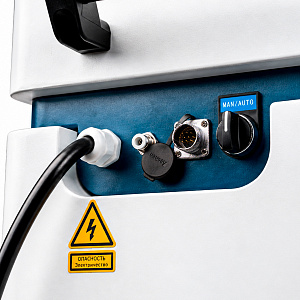
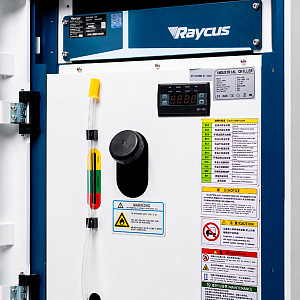
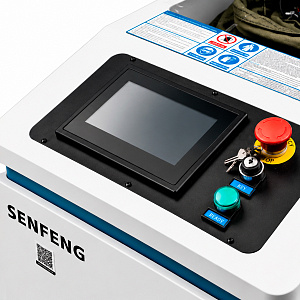
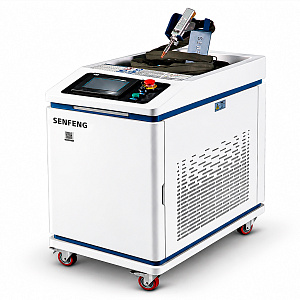
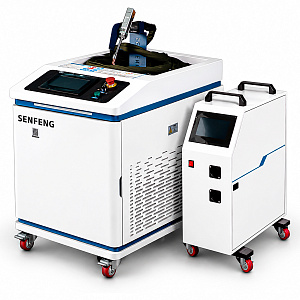
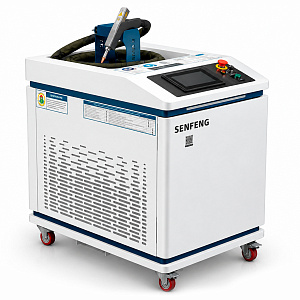
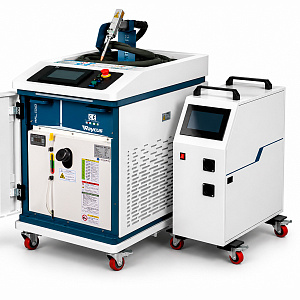
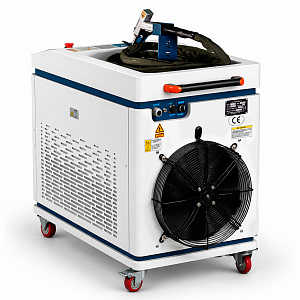
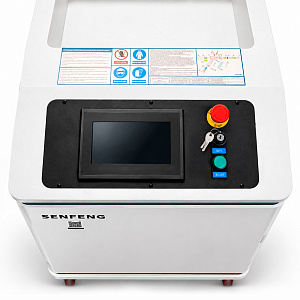
В современном промышленном секторе широкое распространение получили ручные аппараты лазерной сварки металла, серии SENFENG HWM. В этом оборудовании используется надежный волоконный лазер с длиной волны 1080 нм, двухконтурное водяное охлаждение для продолжительной непрерывной работы и автоматическая подача присадочной проволоки, интегрированная в единую систему управления.
Для небольших мастерских, ремонтных участков и предприятий с мелкосерийным выпуском продукции отличным выбором становится компактный аппарат Senfeng SF1500HWM мощностью 1,5 кВт, который уверенно соединяет тонколистовой прокат, детали приборов и легкие профили.
Если требуются более универсальные возможности для постоянной работы с листами, пластинами и профильными трубами, применяют Senfeng SF2000HWM мощностью 2 кВт. Данная модель представляет собой универсальное решение мощностью 2 кВт для работы с металлическими листами, пластинами и трубами различного сечения, легко справляясь со средними толщинами и обеспечивая плотный герметичный шов без брызг и копоти.
Для высокопроизводительных цехов и масштабируемых производственных задач разработан промышленный аппарат Senfeng SF3000HWM мощностью 3 кВт. Модель выступает как вариант для более производительных задач благодаря мощности лазерного источника 3 кВт и возможности работы с более широким диапазоном материалов и толщин. Высокий запас по мощности позволяет сваривать алюминиевые заготовки увеличенной толщины на предельных скоростях с гарантированным заглублением провара, существенно снижая затраты на слесарную зачистку шва.
Лазерная технология не заменяет полностью классическую дугу во всех без исключения случаях, однако ручная лазерная сварка является наиболее обоснованным решением для производства алюминиевых изделий, где критически важны скорость, стабильность соединения и отсутствие деформаций. При необходимости обработки других цветных и черных сплавов полезно изучить особенности процессов, описанные в специализированных материалах про лазерную сварку металлов и как варить нержавейку.
Как выбрать оборудование для сварки алюминия
Подбор сварочного оборудования для работы с алюминием и его сплавами основывается на комплексе производственных параметров. Не существует одного универсального аппарата, который одинаково эффективно решал бы бытовые и крупные промышленные задачи.
При выборе техники рекомендуем учитывать следующие базовые критерии:
- Толщина свариваемого металла: для тонких листов до 2–3 мм оптимальна лазерная установка или TIG-инвертор, а для толстостенного проката от 5 мм требуется MIG-полуавтомат или мощный лазер.
- Планируемый объем работ: при штучном производстве и авторемонте рационально использовать TIG-сварку, тогда как при серийном выпуске одинаковых узлов лазерная технология окупается в кратчайшие сроки за счёт скорости.
- Требования к внешнему виду и прочности шва: под идеальный лицевой шов без последующей шлифовки выбирают TIG или лазерные аппараты с податчиком проволоки.
- Условия эксплуатации и квалификация персонала: лазерные системы требуют минимального времени на обучение оператора по сравнению с ручной аргонодуговой сваркой TIG.
Подводя итог, можно сформулировать четкое правило: сварка TIG остается лучшим инструментом для точных единичных работ и сложного ремонта; MIG/MAG предпочтителен для универсального производства и толстых металлоконструкций; лазерная сварка идеальна для задач с бескомпромиссными требованиями к скорости, стабильности и минимальному нагреву детали.
Часто задаваемые вопросы
Можно ли сварить алюминий обычным сварочным инвертором?
Какой газ нужен для сварки алюминия и его сплавов?
Почему алюминий прожигается в процессе сварки и как этого избежать?
Какой аппарат выбрать для сварки алюминиевых деталей под конкретные задачи?
Заключение
Приобрести качественное сварочное оборудование и расходные материалы вы можете в нашей компании. Нашим клиентам доступна выгодная беспроцентная рассрочка и удобная оплата частями. У нас работает собственный сервисный центр, где квалифицированные инженеры выполнят комплексное обслуживание оборудования, а аккредитованная лаборатория проведет поверку. Мы обеспечиваем оперативные условия доставки по всей России и приглашаем посетить наши филиалы и шоурумы в крупных городах, чтобы оценить технику вживую. Чтобы оформить заказ и зафиксировать персональную скидку, достаточно зарегистрироваться на нашем сайте и связаться с нашим менеджером.