Как варить нержавейку: способы сварки, оборудование и особенности технологии
Сварка нержавеющей стали выполняется несколькими технологическими методами: покрытыми электродами, полуавтоматом, неплавящимся вольфрамовым электродом в среде аргона TIG и лазерным лучом. Выбор конкретного способа зависит от толщины металлического профиля, требований к внешнему виду шва и условий последующей эксплуатации конструкции. Для тонколистовой нержавейки и производственных задач, где принципиально важны минимальная деформация заготовок и аккуратное соединение, всё чаще применяют ручные лазерные сварочные аппараты.
Особенности сварки нержавеющей стали
Коррозионностойкая сталь существенно отличается по своим теплофизическим характеристикам от традиционных конструкционных сплавов. Главным фактором, определяющим поведение металла при нагреве, выступает его химический состав. Высокое легирование хромом, никелем, молибденом или титаном формирует специфическую кристаллическую структуру, но одновременно усложняет сварочный процесс. Обычная углеродистая сталь отводит тепло из зоны нагрева примерно в три раза быстрее, чем высоколегированные марки сталей. Из-за низкой теплопроводности под сварочной дугой возникает локальная концентрация энергии. Металл быстро перегревается, а расплавленная сварочная ванна становится избыточно жидкой и склонной к прожогам.
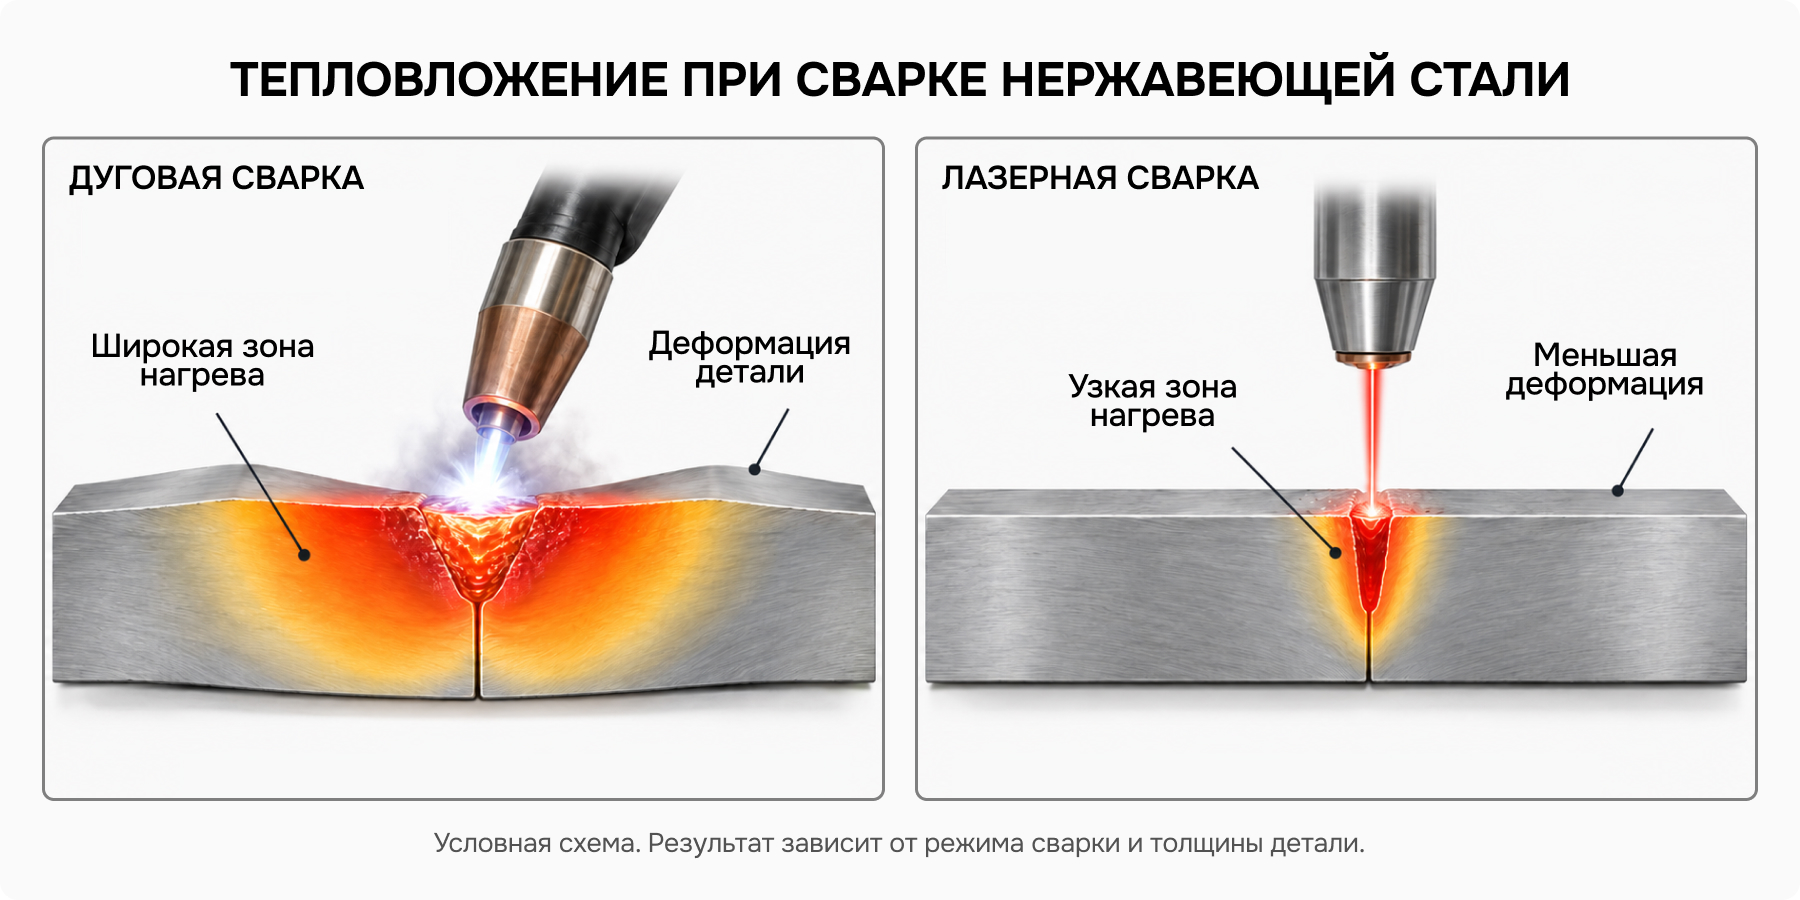
Вторая критическая особенность того, как варить нержавейку, заключается в высоком коэффициенте линейного теплового расширения. При нагревании такая сталь расширяется значительно сильнее черных металлов, а при остывании испытывает интенсивную усадку. Это приводит к сильным внутренним напряжениям, деформации деталей и короблению тонких листов. Если не зафиксировать элементы в жестких зажимах или не использовать импульсный режим, геометрическая точность конструкции будет непоправимо испорчена.
При воздействии высоких температур поверхностный защитный слой хрома разрушается, а на воздухе происходит быстрое окисление. В температурном интервале от 425 до 860 градусов Цельсия по границам зерен металла начинают выпадать карбиды хрома. Приграничные участки теряют легирующий элемент, что впоследствии вызывает опасную межкристаллитную коррозию. Шов визуально может выглядеть целым, но спустя несколько месяцев эксплуатации в агрессивной среде соединение начнет разрушаться. Появится изменение цвета поверхностного слоя, появятся цвета побежалости, а затем характерные рыжие подтеки.
Технологические настройки сварочного аппарата, идеально подходящие для универсальной аустенитной стали AISI 304 (08Х18Н10), совершенно неприменимы к другим классам нержавейки. Грань между классами сталей определяется микроструктурой: аустенитные сплавы обладают высокой пластичностью, а ферритные (например, AISI 430) склонны к росту зерна при нагреве и требуют минимального тепловложения. К примеру, жаропрочные и кислотостойкие марки сталей AISI 316 или AISI 321 требуют строгого контроля силы тока и пониженной межпроходной температуры. Без учета марки основного материала подобрать корректные параметры тока невозможно, так как перегрев уничтожает уникальную антикоррозионную стойкость легированного сплава.
Какие способы сварки подходят для нержавейки
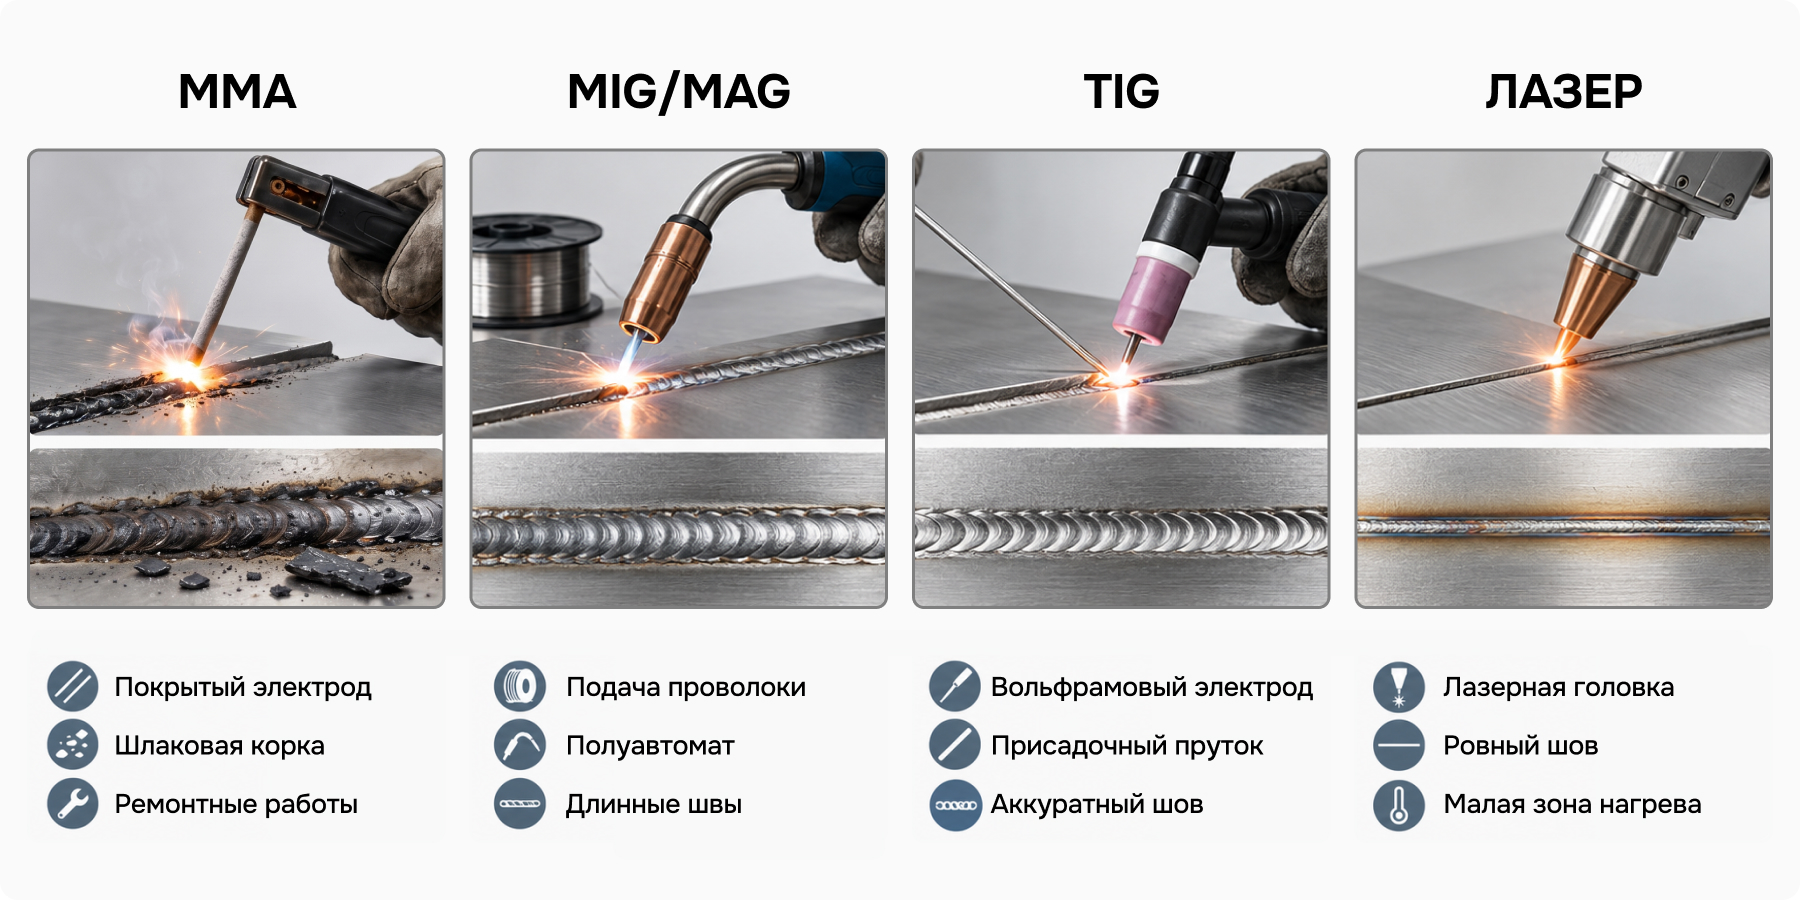
Для соединения деталей из нержавеющей стали применяют четыре основных технологических метода. Каждая сварочная методика имеет свои технологические особенности, сильные стороны и рекомендованную область применения.
Способ сварки | Особенности технологии | Когда используют |
|---|---|---|
MMA (электроды) | Простой метод с использованием покрытых электродов. Отличается портативностью, но дает брызги, шлаковую корку и имеет низкую скорость. | Ремонтные и монтажные работы на объекте, сварка толстостенного металла при невысоких требованиях к визуалу шва. |
MIG/MAG (полуавтомат) | Высокая скорость работы, непрерывная подача сварочной проволоки. Требует правильного состава защитного газа на основе аргона. | Серийное производство металлоконструкций, сварка средних и больших толщин от 1.5–2 мм. |
TIG (аргон) | Позволяет выполнять идеальный аккуратный шов без брызг. Обеспечивает полный контроль над сварочной ванной и глубиной провара. | Ответственные соединения, пищевые и химические трубопроводы, сварка тонких листов от 0.5 мм. |
Лазерная сварка | Сверхвысокая скорость, небольшая зона теплового влияния, отсутствие поводок и идеальная эстетика соединения. | Производство тонколистовых изделий, корпусов, мебельных конструкций из нержавеющей стали, где важна экономия на зачистке. |
В ручной дуговой сварке MMA применяют специализированные электроды с основным или рутиловым покрытием (например, ЦЛ-11 или ОК 61.30). Этот вариант выручает на выезде, но требует тщательной сбивки шлака. Полуавтоматом MIG варят в защитных газовых смесях Ar + 1-2% CO2 или O2, исключая чистый углекислый газ, который вызывает окисление шва. Полуавтоматическая сплошная сварочная проволока марки ER308LSi позволяет быстро соединять протяженные стыки. Аргонодуговой метод TIG с неплавящимся вольфрамовым электродом и использованием присадочного прутка дает филигранный стык, но требует высокого мастерства сварщика и отличается невысокой производительностью.
Если требуется получить аккуратное соединение тонких деталей с минимальной последующей обработкой, производственные предприятия рассматривают ручную лазерную сварку как альтернативу классическим методам. Больше деталей о физике процесса можно узнать в материале Лазерная сварка металлов.
Как подготовить нержавейку перед сваркой
Подготовительный этап перед сварочными работами определяет прочность и коррозионную стойкость будущего соединения. Главное правило при работе с нержавейкой — абсолютная чистота. Поверхность металла в зоне будущего шва зачищают на ширину не менее 25-30 мм от края. Тщательная очистка поверхности удаляет окислившийся слой, пыль и заусенцы после резки. Применение специализированных абразивных расходных материалов и кордщеток из нержавеющей проволоки без содержания железа предотвращает занос сторонних частиц на свариваемые кромки.
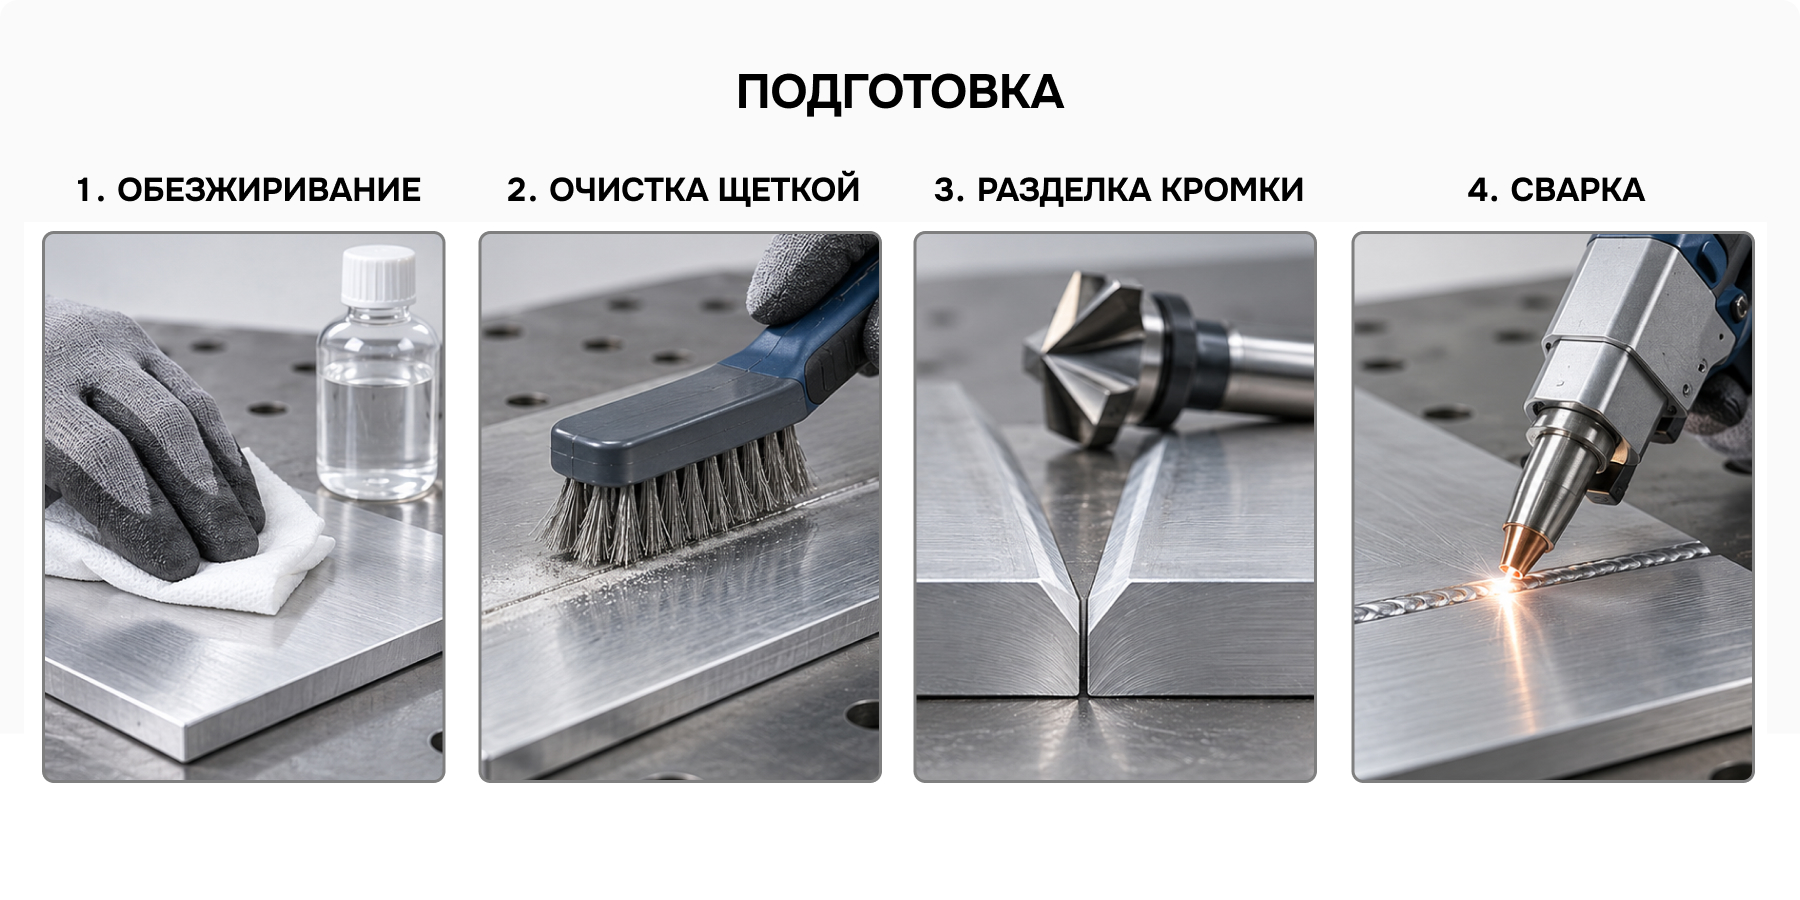
Малейшие следы масла, смазки или технических жидкостей при сгорании в дуге выделяют водород и углерод. Водород провоцирует пористость внутри металла, а углерод снижает коррозионную стойкость наплавки. Обезжиривание органическим растворителем или ацетоном является обязательной процедурой. Категорически запрещено касаться зачищенных кромок незащищенными руками — следы жира с кожи мгновенно испортят качество сварочного шва.
Правильная подготовка кромок подбирается исходя из толщины деталей. Листы толщиной до 2–3 мм сваривают встык с зазором около 0.5–1 мм без фасок. При толщине заготовок от 4 мм выполняют V-образную разделку кромок с углом раскрытия 60–70 градусов и притуплением 1–2 мм. При сборке трубных соединений используют специальные центраторы, исключающие смещение стенок. Это необходимо для полного провара на всю толщину изделия без образования непроваров в корне.
Выбор присадочной проволоки или прутка основывается на правиле: присадочный материал должен быть легирован по хрому и никелю не ниже, чем основной металл. Для популярной стали AISI 304 подбирают материал ER308L, а для AISI 316 — ER316L. Пренебрежение зазорами или некорректный подбор присадки неизбежно приведет к внутренним дефектам, выгоранию легирующих компонентов и ускоренному разрушению стыка. Ошибки подготовки часто приводят к дефектам даже при использовании самого качественного оборудования.
Как избежать дефектов при сварке нержавейки
Образование дефектов при работе с нержавеющей сталью чаще всего связано с несоблюдением температурного режима. Критический перегрев околошовной зоны снижает плотность защитного слоя, провоцирует выпадение карбидов хрома и делает металл уязвимым перед межкристаллитной коррозией. Для предотвращения этого явления сваривание выполняют на пониженных токах — примерно на 15–20% ниже, чем при работе с обычной углеродистой сталью аналогичной толщины.
Коробление и температурная деформация тонких листов устраняются сборкой на жестких прихватках и применением медных теплоотводящих подкладок. Прихватки делают частыми, но короткими, используя тот же самый присадочный материал, что и для основного шва. Категорически нельзя использовать для прихваток обычные электроды по черному металлу. Также нельзя зажигать дугу на основном металле вне зоны шва — следы чирканья становятся очагами коррозионного разрушения. Межпроходная температура нагрева между сварочными проходами не должна превышать 150 градусов Цельсия, что контролируется термокарандашом или контактным термометром. Это обеспечивает высокую устойчивость наплавки к горячим трещинам.
Пористость в наплавленном металле возникает при нарушении газовой защиты или влажном покрытии электродов. Газовый тракт должен подавать поток защитного газа ровным ламинарным потоком без сквозняков, выдувающих газовую среду из зоны горения дуги. Оптимальный расход газа держится в диапазоне 8–12 литров в минуту. Для ответственных труб и емкостей обязательна внутренняя продувка аргоном (поддув корня шва). В противном случае обратная сторона шва окислится, покрывшись темным рыхлым налетом, так называемым "сахарением".
После завершения сварки швы подлежат механической и химической обработке. Окисленные зоны и цвета побежалости удаляют травлением специальными кислотными пастами с последующей пассивацией. Это восстанавливает естественную пленку хрома. При сварке тонких деталей одна из ключевых задач — ограничить площадь нагрева. Именно поэтому в производственных задачах используют технологии с более концентрированным источником энергии.
Лазерная сварка нержавейки
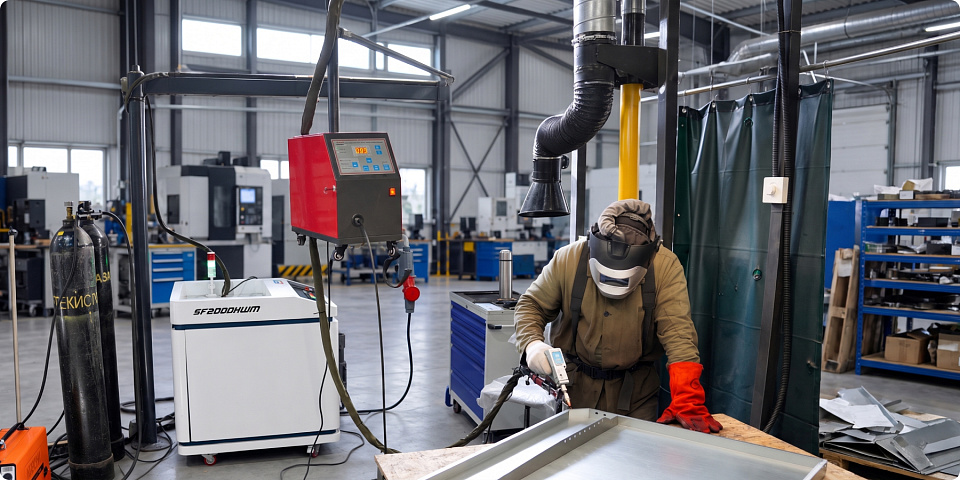
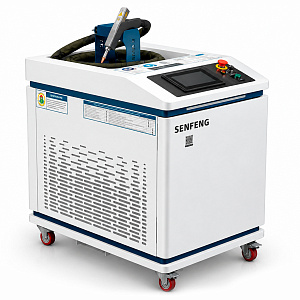
Технология ручной лазерной сварки принципиально отличается от дуговых методов типом источника энергии. Выходной лазерный луч с длиной волны 1080 нм сфокусирован в световое пятно минимального диаметра. Благодаря высокой плотности энергии металл плавится практически мгновенно на всю глубину стыка. Это обеспечивает глубокий узкий провар с коэффициентом формы шва, недостижимым для традиционных дуговых аппаратов.
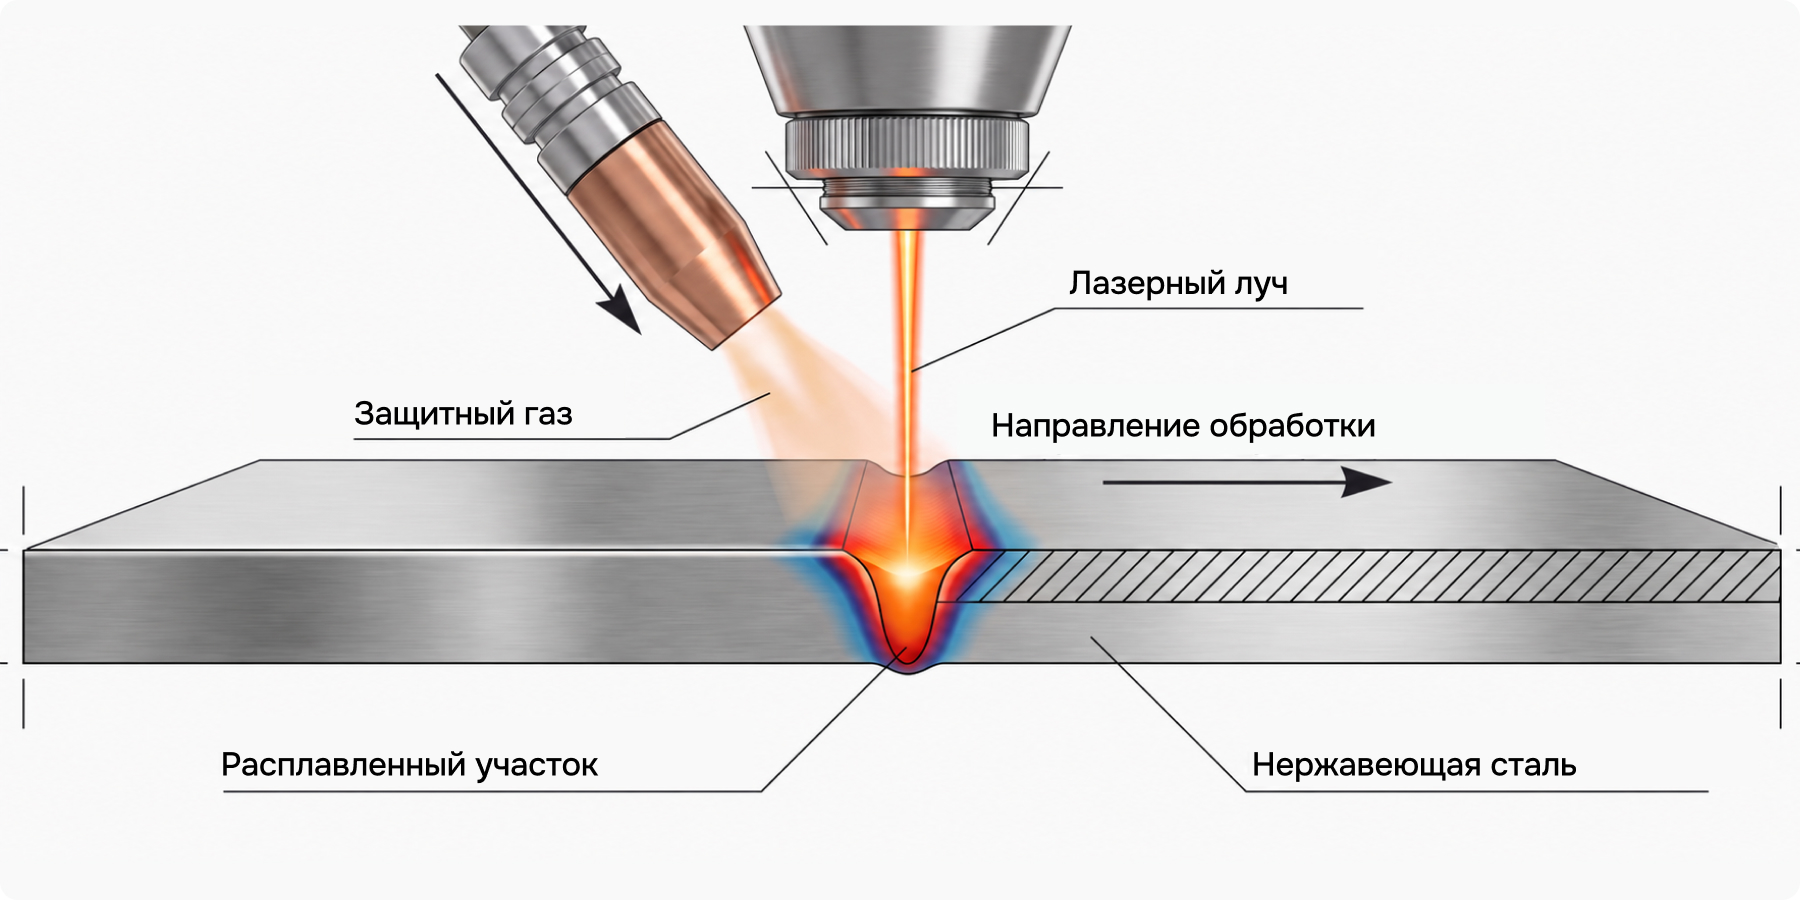
Поскольку энергия подается точечно и с высокой скоростью, зона термического влияния оказывается минимальной. Металл за пределами узкого стыка не успевает нагреться до опасных температур сенсибилизации. В результате заготовки из тонких листов полностью сохраняют геометрию, не деформируются и не требуют выправления после завершения работ. Отсутствие брызг расплавленного металла и формирование ровного гладкого валика устраняют необходимость в долгой и трудоемкой шлифовке.
Лазерный способ идеально подходит для производственных сфер, выпускающих изделия с высокими требованиями к внешнему виду. К ним относятся производство металлических корпусов приборов, вентиляционных коробов, торгового оборудования, пищевых баков, емкостей, медицинского инвентаря, элементов интерьера, перил и мебели из нержавейки. Автоматический податчик проволоки позволяет легко запечатывать стыки с нестабильным зазором.
Выбор оборудования
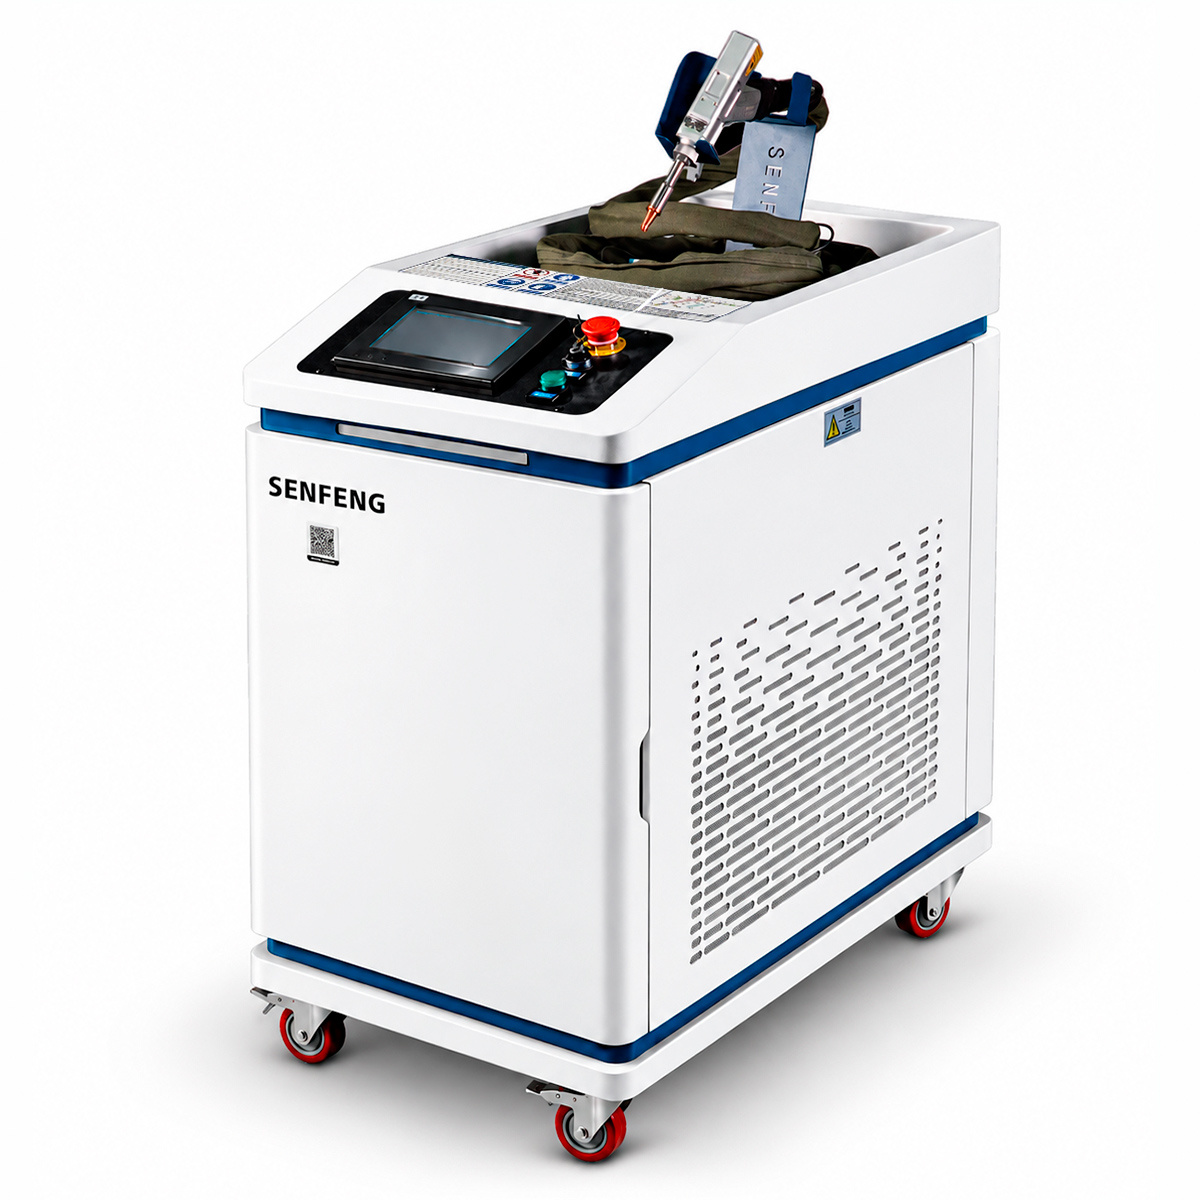
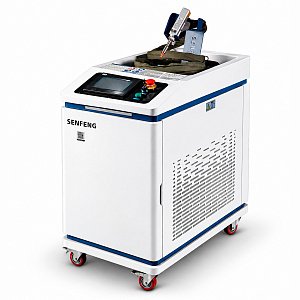
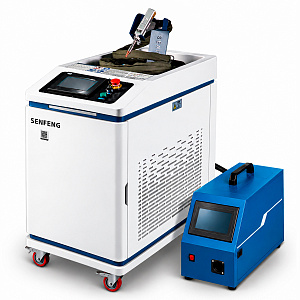
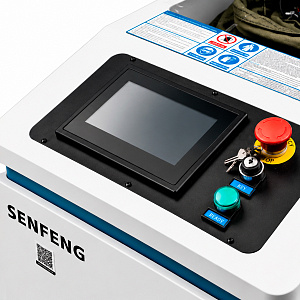
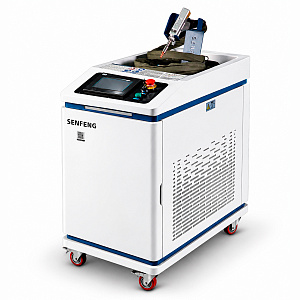
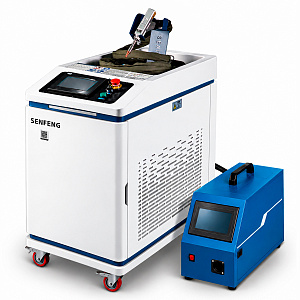
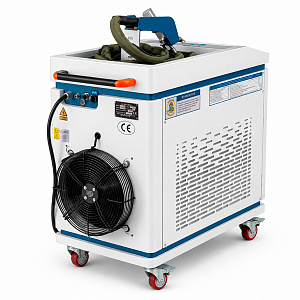
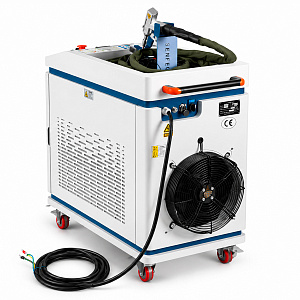
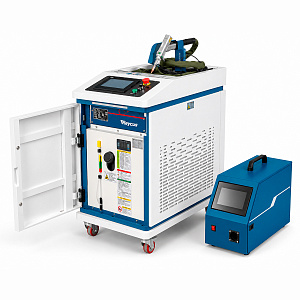
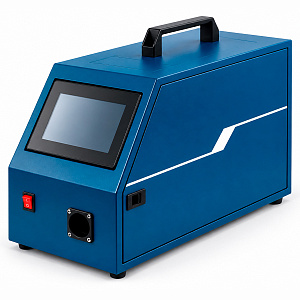
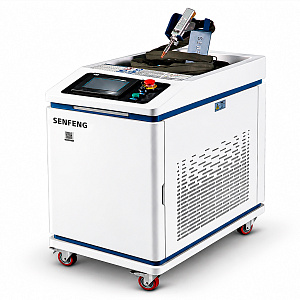
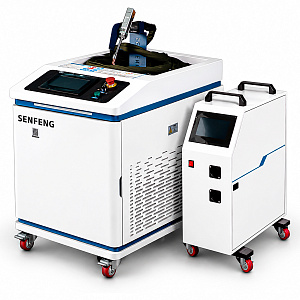
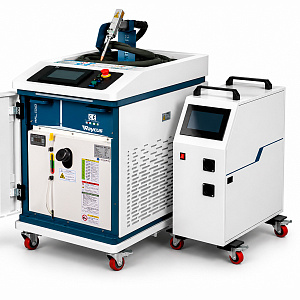
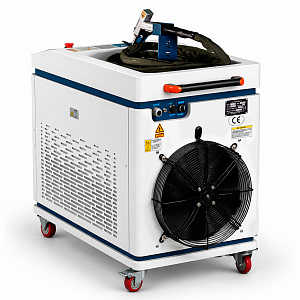
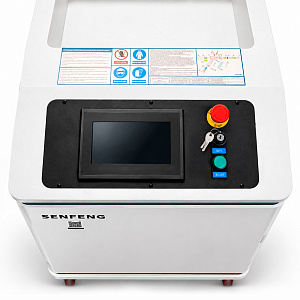
В качестве эффективного оборудования для подобных задач на производствах и в мастерских используют ручные аппараты SENFENG серии HWM. Компактный лазерный аппарат Senfeng SF1500HWM мощностью 1.5 кВт рассчитан на сварку и резку нержавеющей стали толщиной до 4 мм. Он отлично подходит для некрупных мастерских и цехов, специализирующихся на выпуске пищевой посуды, емкостей и интерьерных конструкций. Модель питается от стандартной сети 220 В, оснащена 10-метровым оптоволоконным кабелем и русифицированным сенсорным экраном с 49 предустановленными параметрами сварки.
Более мощный вариант — Senfeng SF2000HWM на 2.0 кВт — справляется со сталью толщиной до 5 мм, поддерживает работу с проволокой до 1.6 мм и оборудован интерфейсом ввода-вывода I/O для интеграции с роботизированными комплексами на загруженных производствах.
Ознакомиться с полным ассортиментом установок можно в разделе аппараты лазерной сварки металла.
Как выбрать способ сварки нержавейки
Выбор конкретного метода сварки зависит от производственных условий, толщины заготовок и предъявляемых требований к конечному изделию.
Если перед вами стоит задача выполнить ремонтные работы на выезде, заварить толстостенную трубу или смонтировать металлоконструкцию под открытым небом, целесообразно выбрать ручную дуговую сварку MMA покрытым электродом. Инвертор легко транспортировать, а отсутствие газовых баллонов упрощает мобильность.
Если требуется сварить протяженные швы на производстве металлических конструкций средних толщин, лучшим выбором станет сварка полуавтоматом MIG/MAG. Высокая скорость подачи проволоки и автоматизация процесса существенно повышают производительность цеха.
Если необходимо получить эстетичный декоративный шов на ответственных тонкостенных изделиях, идеальным решением выступает TIG-сварка аргоном. Способ требует высокой квалификации специалиста, но гарантирует полный контроль качества.
Если производство связано с массовым выпуском тонколистовых корпусных изделий, где критически важна высокая скорость, отсутствие тепловых поводок и идеальный внешний вид соединения без последующей шлифовки, наиболее рациональным решением является ручная лазерная сварка.
Часто задаваемые вопросы
Можно ли варить нержавейку обычным сварочным аппаратом?
Какой газ используют при сварке нержавейки?
Нужно ли зачищать шов после сварки нержавейки?
Какую толщину нержавейки можно сваривать лазером?
Заключение
Для подбора профессионального оборудования под ваши производственные задачи обращайтесь к экспертам компании РУСГЕОКОМ. В нашем каталоге представлено оригинальное сварочное оборудование, а зарегистрированные пользователи получают специальные партнерские скидки — достаточно авторизоваться на сайте перед оформлением заказа. Мы предлагаем выгодные условия покупки, включая беспроцентную рассрочку и оплату частями без переплат, чтобы вы могли запустить новое оборудование в работу уже сегодня. Техника всегда в наличии на складе, действуют удобные условия доставки по всей России. Кроме того, наши инженеры проводят запуск оборудования, обучение персонала и обеспечивают гарантийное обслуживание, поверку и сервис в 17 филиалах по стране.