Лазерная сварка металла: принцип работы, технология и применение
Лазерная сварка — это технология соединения металлов с помощью сфокусированного лазерного луча, который локально нагревает материал и формирует прочный сварной шов. Метод отличается высокой точностью, скоростью и минимальным воздействием на окружающую область металла.
Что такое лазерная сварка металла
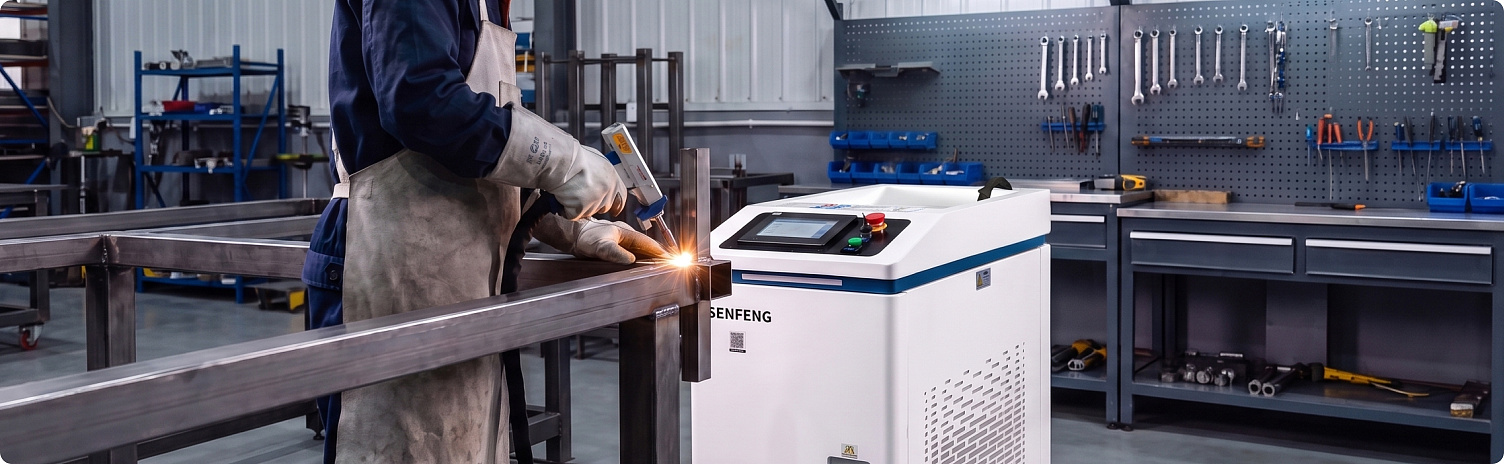
Технология лазерной сварки представляет собой современный способ неразъемного соединения металлических заготовок, при котором источником тепловой энергии служит сфокусированный световой поток. В отличие от традиционных методов, использующих электрическую дугу или газовое пламя, лазерный луч концентрирует колоссальную мощность на минимальном участке поверхности. Энергия излучения мгновенно поглощается металлом, что приводит к его локальному расплавлению и созданию прочного монолитного соединения.
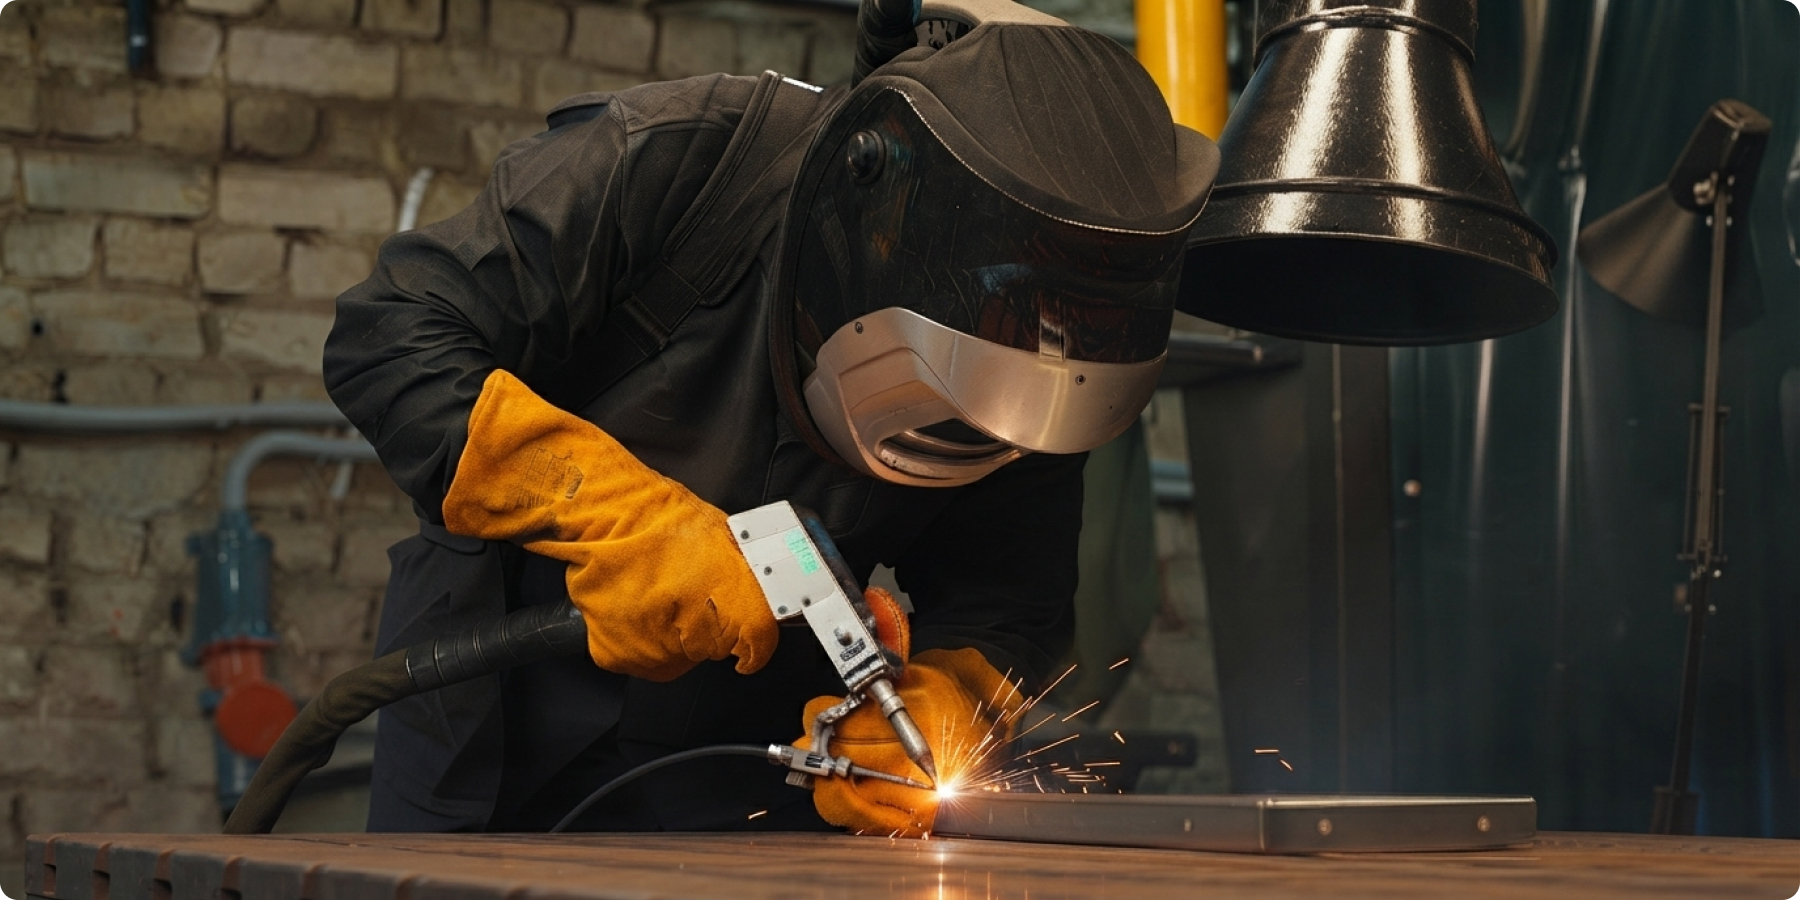
Главное отличие технологии от классической аргонодуговой (TIG) или полуавтоматической (MIG/MAG) сварки заключается в характере и локализации теплового воздействия. Традиционные дуговые методы сильно нагревают прилегающие зоны деталей, вызывая температурные поводки, деформацию тонкостенных элементов и выгорание легирующих компонентов. Лазер действует точечно: высококонцентрированное пятно нагрева формирует узкий шов, а окружающий металл практически не успевает нагреться. Это позволяет сваривать тонколистовой металл и сложные пространственные конструкции без последующей слесарной выправки.
Физический механизм формирования соединения наглядно отражает базовую цепочку превращения энергии:
Лазерный луч → нагрев → расплавленная ванна → охлаждение → сварной шов.
Сфокусированный лазерный луч попадает на поверхность заготовки, где световая энергия мгновенно преобразуется в тепловую. Происходит интенсивный нагрев точки контакта до температуры плавления конкретного сплава. В зоне воздействия образуется сварочная ванна из жидкого металла. По мере перемещения источника излучения расплав за счет сил поверхностного натяжения заполняет стык, после чего быстро остывает и кристаллизуется, образуя аккуратный и сверхпрочный сварной шов.
Как работает лазерная сварка
Качество и надежность сварного соединения напрямую зависят от строгого соблюдения последовательности технологических операций. Весь процесс лазерной сварки разделен на пять ключевых этапов, каждый из которых определяет итоговый результат.
Подготовка деталей
Поверхности соединяемых элементов тщательно очищают от оксидной пленки, следов масла, ржавчины и пыли. Зазоры между кромками заготовок не должны превышать 0,1–0,2 мм, поскольку тонкий лазерный луч требует максимальной точности позиционирования. Заготовки фиксируют в технологической оснастке или прижимах для исключения смещения во время обработки.
Настройка оборудования
Оператор выбирает режим работы источника, задает номинальную мощность излучения, скорость движения головки и параметры подачи защитного газа. Для тонких листов устанавливают импульсный режим, а для глубокого проплавления — непрерывный поток излучения. На этом же этапе проверяется исправность системы жидкостного охлаждения и чиллера.
Фокусировка лазера
Световой пучок проходит через оптическую систему сварочного пистолета или автомата, где коллимирующие и фокусирующие линзы сжимают его в крошечное пятно диаметром от сотых долей до одного миллиметра. Точное позиционирование фокальной плоскости относительно поверхности заготовки обеспечивает необходимую плотность мощности для плавления металла.
Формирование сварочной ванны
Сфокусированный луч воздействует на стык заготовок, мгновенно расплавляя кромки. В зону обработки подается инертный газ, который вытесняет кислород и защищает расплавленный металл от окисления. В зависимости от выбранной мощности металл плавится на поверхности либо испаряется с образованием глубокого парогазового канала.
Получение готового шва
При перемещении горелки вдоль линии стыка расплавленный металл смыкается за лазерным лучом, быстро отдавая тепло в толщу детали. Происходит кристаллизация сварочной ванны с образованием гладкого шва, который не требует механической зачистки или шлифовки.
Из чего состоит аппарат лазерной сварки
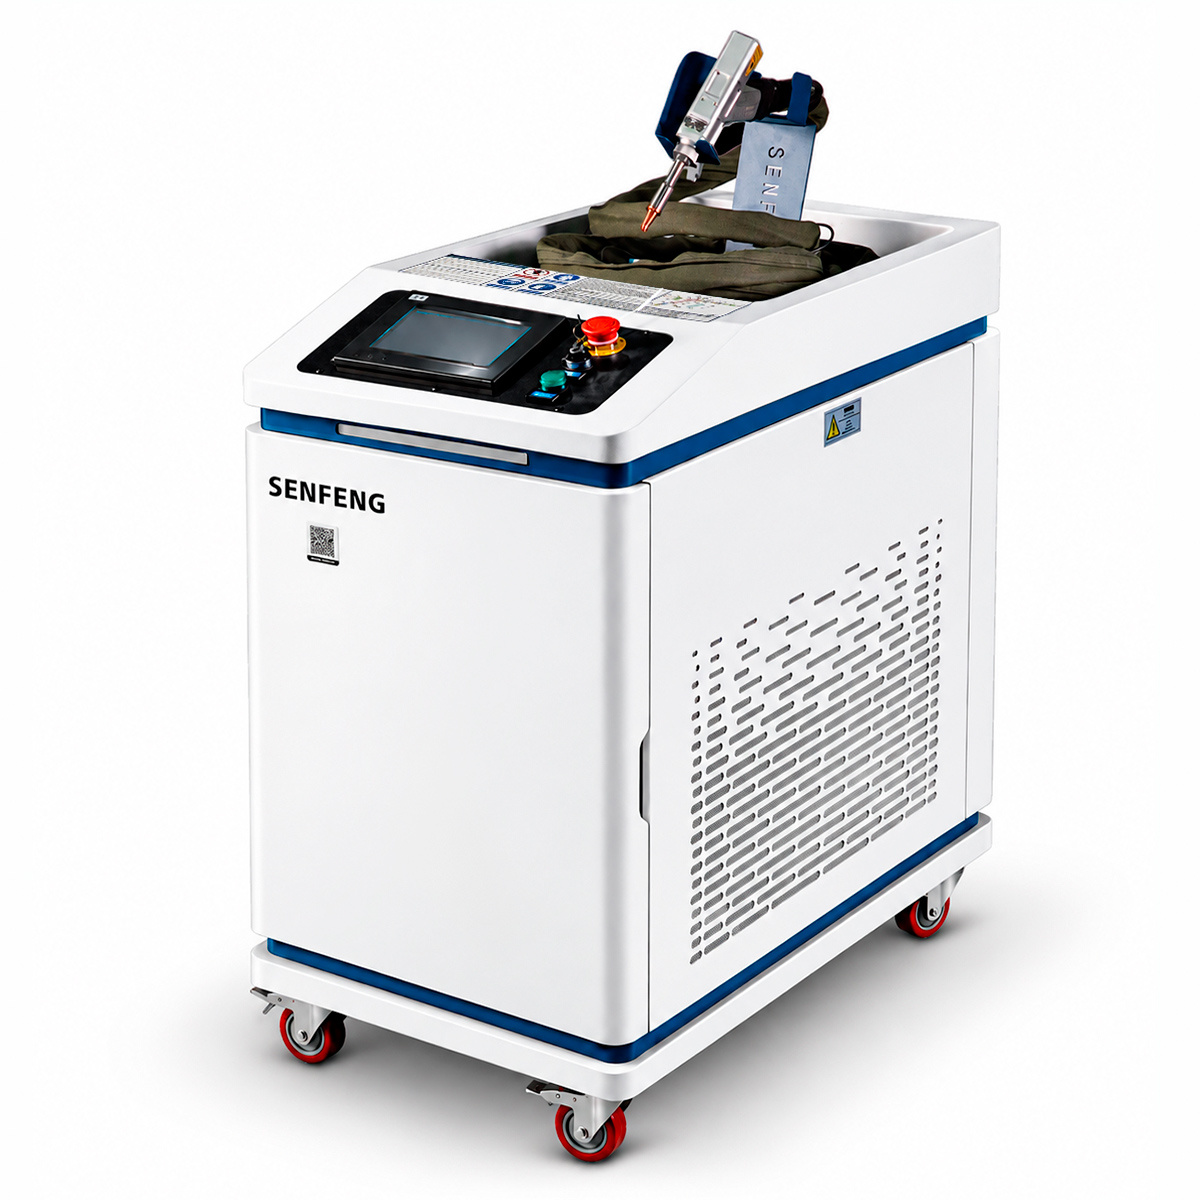
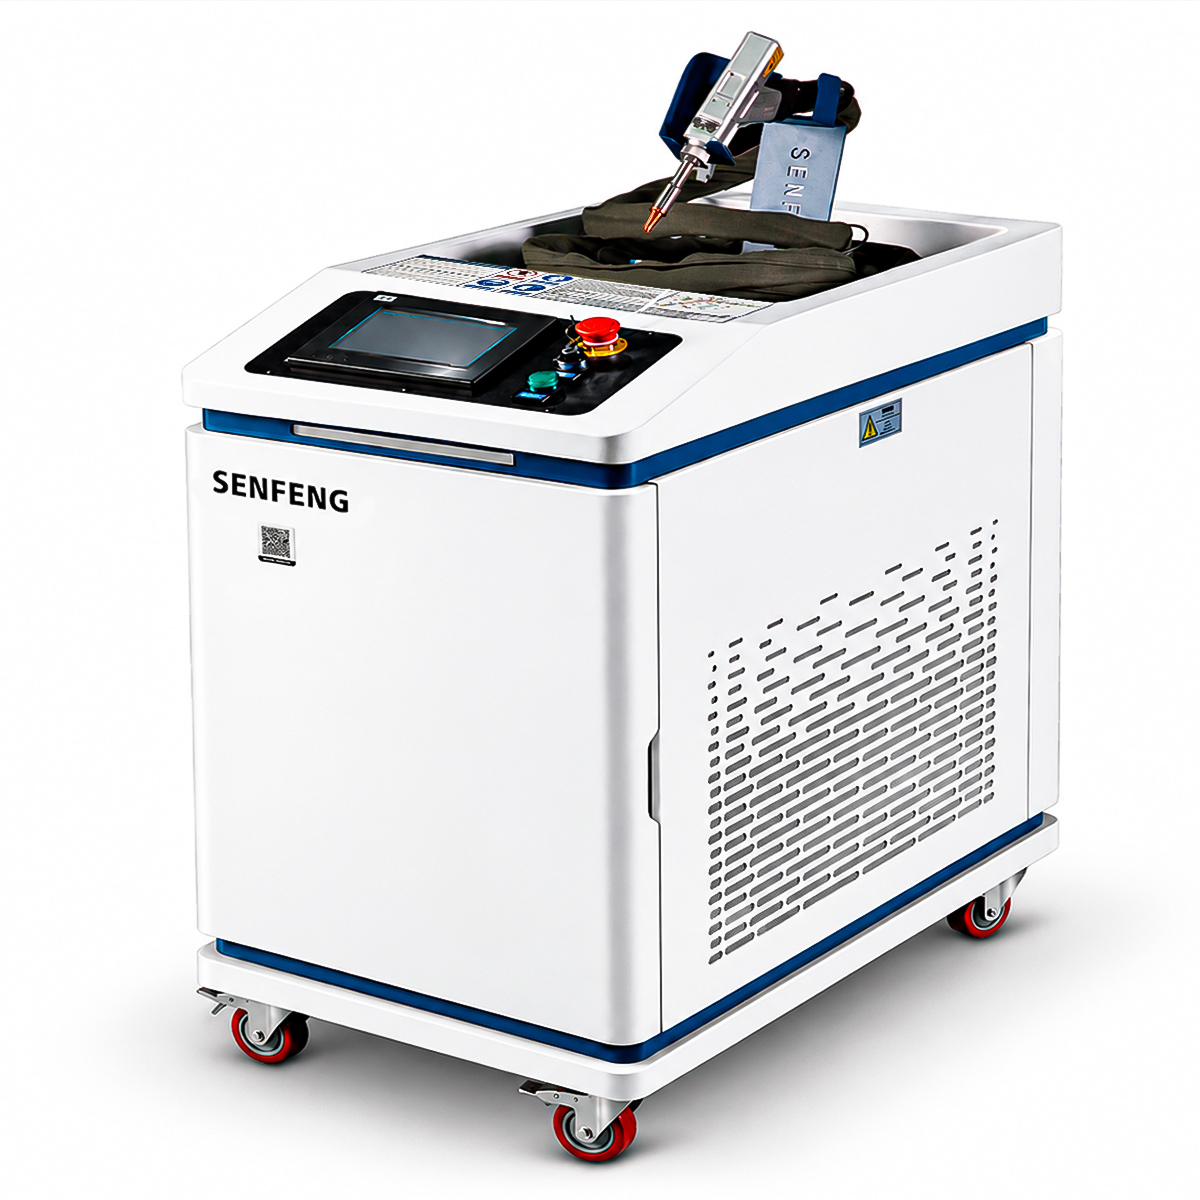
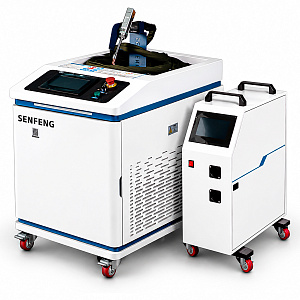
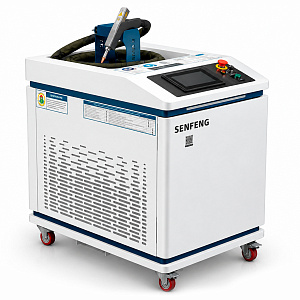
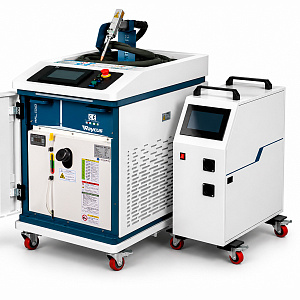
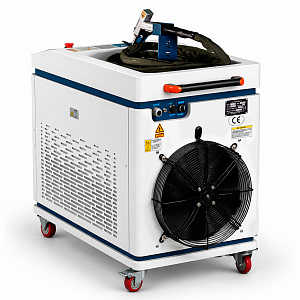
Сердцем установки является лазерный источник. В современном промышленном оборудовании доминируют волоконные иттербиевые лазеры. Внутри защищенного корпуса расположены диодные модули накачки и оптическое волокно, легированное редкими землями. Волоконный источник отличается высоким оптическим коэффициентом полезного действия, долговечностью и устойчивостью к внешним вибрациям. Сгенерированное излучение передается к рабочей зоне по гибкому оптическому кабелю длиной 10 метров и более, что обеспечивает высокую мобильность оператора.
За формирование и направление луча отвечает сварочная головка, выполненная в ручном пистолетном формате или предназначенная для установки на автоматический манипулятор. Внутри головки находятся линза, расширяющая и выравнивающая пучок, сменные защитные стекла и фокусирующая линза. Также в головку встроен механизм колебания луча, который заставляет пятно совершать быстрые возвратно-поступательные или круговые движения, расширяя сварочную ванну и позволяя перекрывать увеличенные зазоры между деталями.
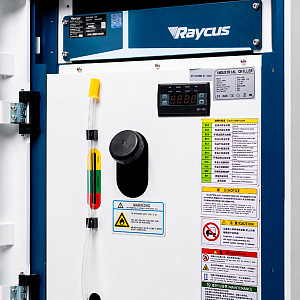
Система водяного охлаждения (двухконтурный чиллер) поддерживает стабильный температурный режим лазерного источника и оптических компонентов пистолета. Чиллер прокачивает дистиллированную воду через охлаждающие рубашки, предотвращая перегрев оборудования при непрерывных интенсивных нагрузках.
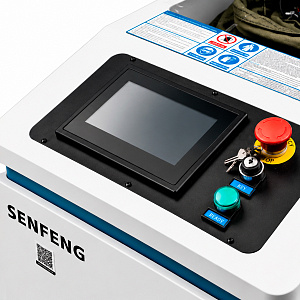
Технологический блок подачи защитного газа подводит аргон, азот или гелий непосредственно в зону сварки через сопло пистолета. Газовый поток не только предохраняет жидкую сварочную ванну от атмосферного воздуха, но и защищает защитное стекло оптики от брызг расплавленного металла. Управление всеми технологическими параметрами осуществляется через русифицированный сенсорный дисплей, где задаются мощность, частота импульсов, скорость подачи присадочной проволоки и профили сварки.
Виды лазерной сварки
В зависимости от плотности мощности излучения, характера подачи энергии и толщины обрабатываемого материала процесс лазерной сварки подразделяют на несколько основных видов. Понимание физических различий между ними позволяет правильно выбрать технологический режим под конкретные производственные задачи.
Теплопроводная сварка применяется при работе с тонколистовыми деталями толщиной от 0,1 до 1,5 мм. В этом режиме плотность мощности луча не превышает 100 000 Вт/см², что достаточно для плавления поверхностного слоя металла, но недостаточно для его кипения и активного испарения. Тепловая энергия передается вглубь заготовки исключительно за счет естественной теплопроводности материала. В результате получается неглубокий, аккуратный и эстетичный шов с полукруглым поперечным сечением, визуально напоминающий шов от аргонодуговой сварки. Метод незаменим при герметизации корпусов датчиков, аккумуляторов и мелких деталей в приборостроении.
Сварка глубоким проплавлением (keyhole или кинжальное проплавление) используется для соединения средних и толстостенных металлов. Плотность мощности светового пятна превышает 1 000 000 Вт/см². При таком концентрированном воздействии металл в эпицентре мгновенно закипает и испаряется. Давление отдачи паров раздвигает жидкий расплав, формируя в толще заготовки узкий парогазовый капилляр. Лазерный луч проникает на всю глубину этого канала, обеспечивая узкий провар с соотношением глубины к ширине до 10:1. По мере движения луча жидкий металл обтекает парогазовый канал и застывает сзади него, образуя высокопрочное соединение.
Импульсный и непрерывный режимы различаются способом подачи световой энергии. В импульсном режиме лазер генерирует порционные вспышки с высокой пиковой мощностью и паузами между ними. Это позволяет точно дозировать тепловложение, сваривать чувствительные к нагреву сплавы и выполнять точечную сварку ювелирных изделий и микродатчиков. Непрерывный режим характеризуется постоянным потоком излучения, что обеспечивает высокую скорость формирования протяженных швов на серийном производстве.
Какие металлы можно сваривать лазером
Универсальность лазерного излучения позволяет эффективно соединять широкий спектр металлов и сплавов. Однако каждый материал обладает уникальными физико-химическими свойствами — коэффициентом отражения, теплопроводностью и склонностью к образованию закалочных структур, что требует индивидуального подбора параметров оборудования.
Нержавеющая сталь считается идеальным материалом для волоконного лазера. Аустенитные и ферритные марки нержавейки отлично поглощают излучение с длиной волны 1080 нм, дают стабильную сварочную ванну и формируют прочный, коррозионностойкий шов. Отсутствие перегрева сохраняет антикоррозионные свойства легирующих элементов хрома и никеля, поэтому технология массово применяется в пищевой, фармацевтической и химической промышленности.
Углеродистая и низколегированная сталь также демонстрирует предсказуемое плавление и высокую скорость обработки. Для получения качественного соединения необходима чистота кромок от окалины и масляных загрязнений. При работе со сталями с высоким содержанием углерода подбирают режимы с плавным снижением мощности импульса, чтобы предотвратить появление закалочных трещин при быстром остывании.
Алюминий и его сплавы представляют более сложную технологическую задачу из-за высокой отражательной способности и высокой теплопроводности. Для пробития тугоплавкой оксидной пленки требуются повышенная мощность излучения и точная калибровка фокусного расстояния. Волоконные лазеры мощностью от 1,5 до 3 кВт с использованием аргона в качестве защитного газа обеспечивают надежное проплавление алюминиевых листов и профилей без образования пор и прожогов.
Медь, латунь и титан требуют особых технологических условий. Медь интенсивно отражает лазерный луч и быстро отводит тепло из зоны сварки. Для ее обработки применяют волоконные источники высокой мощности или предварительный подогрев заготовок. Титан, напротив, легко плавится лазером, но крайне чувствителен к атмосферному кислороду и азоту. Качественная сварка титановых сплавов достигается при обустройстве надежной усиленной газовой защиты как лицевой, так и обратной стороны сварного шва.
Где применяется лазерная сварка
Высокая скорость, прецизионная точность и отсутствие термических деформаций обеспечили лазерным технологиям востребованность во многих отраслях современной промышленности. Оборудование применяется везде, где требования к качеству шва и внешнему виду изделия исключают использование традиционной дуговой сварки.
Основные сферы применения лазерного сварочного оборудования:
- Производство металлоконструкций и изделий из листового металла: изготовление корпусов электротехнических шкафов, металлических дверей, торгового оборудования, пищевых емкостей и элементов вентиляции, где важен эстетичный шов без последующей шлифовки.
- Автомобильная промышленность: автоматизированная и роботизированная сварка кузовных панелей, элементов подвески, топливных баков и аккумуляторных блоков электромобилей, требующих абсолютной герметичности.
- Общее и тяжелое машиностроение: соединение силовых каркасов, труборезов, гидроцилиндров и узлов сельхозтехники с высокой глубиной проплавления за один проход.
- Восстановление и ремонт деталей: наплавка изношенных поверхностей штампов, пресс-форм, валов и зубчатых колес без снятия основной массы металла и без потери прочностных характеристик.
Преимущества и недостатки лазерной сварки
Преимущества лазерной сварки | Ограничения и особенности технологии |
|---|---|
Высокая скорость работы (в 3–5 раз быстрее методов TIG/MIG) | Более высокая начальная стоимость оборудования |
Прецизионная точность и узкая зона термического влияния | Жесткие требования к подготовке кромок и зазорам (до 0,2 мм) |
Минимальный нагрев деталей, отсутствие деформаций и поводок | Необходимость использования защитного газа и отладки параметров |
Отсутствие наплывов и шлака, шов не требует финишной зачистки | Ограничения по толщине металла при однопроходной сварке |
Возможность работы с тонколистовым металлом и разнородными сплавами | Требования к соблюдению правил лазерной безопасности оператором |
Главным преимуществом технологии выступает резкий рост производительности труда. Поскольку сфокусированный луч моментально передает энергию в точку стыка, скорость формирования шва достигает от 5 до 30 миллиметров в секунду. Отсутствие брызг расплавленного металла и окалины исключает необходимость применения углошлифовальных машин для зачистки шва, что экономит рабочий ресурс и расходные материалы.
Ключевым сдерживающим фактором остаются инвестиционные затраты на покупку лазерной установки и требования к качеству сборки заготовок. Лазерный луч имеет малый диаметр фокусировки, поэтому перед сваркой детали должны быть идеально подогнаны с минимальным зазором. Тем не менее, при серийном производстве или выполнении ответственных заказов первоначальные вложения окупаются за счет отсутствия брака и ускорения выпуска изделий.
Лазерная сварка против TIG и MIG
Параметр сравнения | Лазерная сварка | Аргонодуговая сварка (TIG) | Полуавтоматическая сварка (MIG) |
|---|---|---|---|
Скорость формирования шва | Высокая (до 30 мм/с) | Низкая (3–8 мм/с) | Средняя (8–15 мм/с) |
Ширина зоны термического влияния | 0,2–1,5 мм | 2,0–5,0 мм | 3,0–6,0 мм |
Деформация и коробление детали | Минимальные или отсутствуют | Значительные на тонких металлах | Заметные при нагреве |
Требования к подготовке кромок | Высокие (зазор до 0,2 мм) | Средние | Допускает неточности |
Необходимость финишной зачистки | Не требуется | Требуется минимальная | Требуется зачистка брызг и наплывов |
Сложность обучения оператора | Базовое обучение за 1–2 дня | Требует высокой квалификации | Средняя квалификация |
Сравнительный анализ показывает, что лазерная технология превосходит традиционные дуговые методы по скорости выполнения работ и качеству получаемого соединения. При сварке TIG оператор вынужден вести горелку медленно, глубоко прогревая металл, что приводит к сильному короблению тонких листов и требует высокого мастерства сварщика. Сварка MIG обеспечивает хорошую производительность, однако оставляет брызги расплава и массивный валик шва, требующий длительной зачистки.
Лазерный инструмент совмещает высокую скорость с аккуратностью. Низкие требования к квалификации оператора позволяют быстро обучить сотрудника выполнению качественных швов на ручных аппаратах с пистолетным направляющим блоком. В то же время дуговая сварка остается востребованной при монтажных работах на строительных площадках и при сборке металлоконструкций со значительными зазорами между кромками.
Как выбрать аппарат лазерной сварки металла
Подбор лазерной сварочной установки опирается на четкое понимание толщины обрабатываемых материалов, требуемой производительности и условий эксплуатации. Главным техническим параметром служит номинальная мощность лазерного излучателя, которая определяет глубину проплавления и предельно допустимую скорость перемещения пистолета.
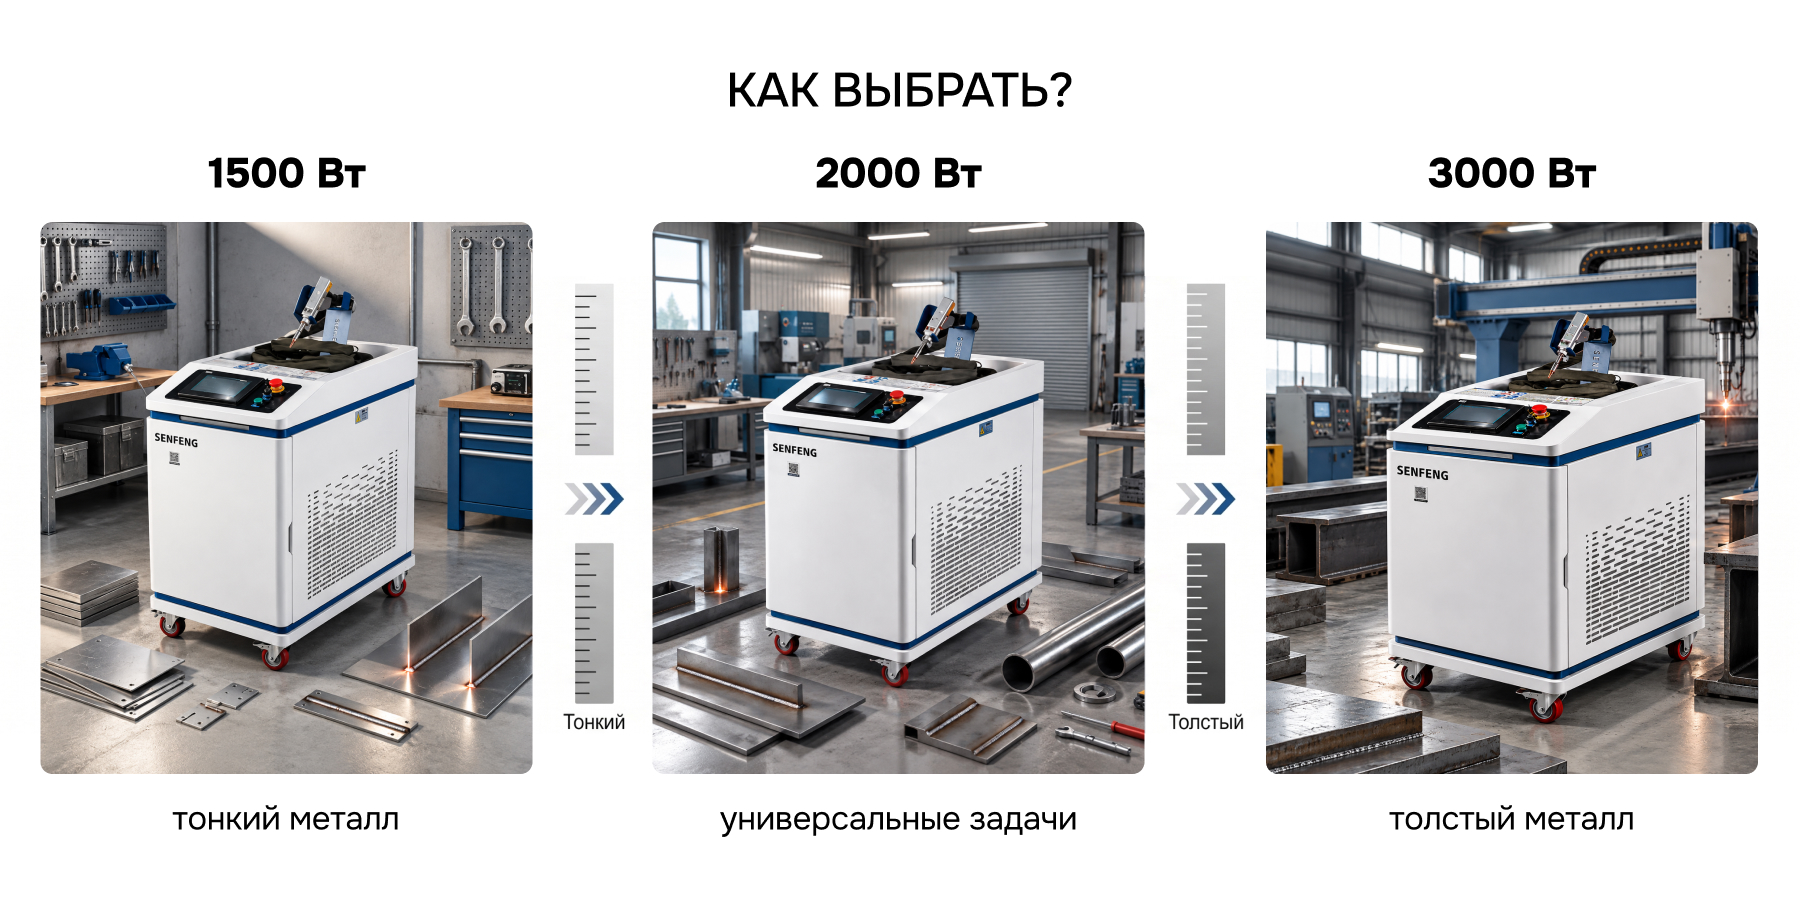
Для малых мастерских, ремонтных цехов и производств, работающих с листовой углеродистой и нержавеющей сталью толщиной от 0,5 до 4 мм, оптимальным выбором станет аппарат Senfeng SF1500HWM. Излучатель Raycus мощностью 1,5 кВт в сочетании с функционалом "4 в 1" позволяет выполнять не только сварку, но и резку, а также зачистку швов и поверхностную очистку металла от ржавчины. Водяное охлаждение гарантирует стабильную работу в интенсивном режиме от однофазной или трехфазной сети.
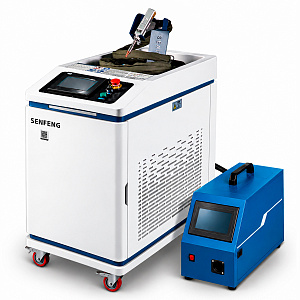
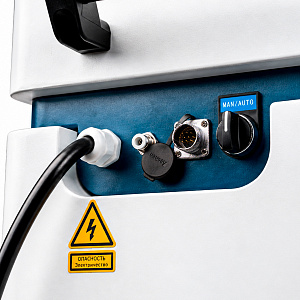
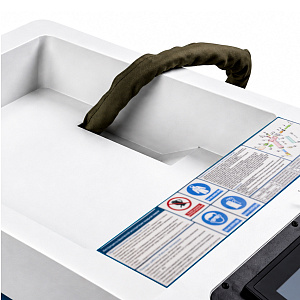
Если производственные задачи связаны с регулярной обработкой сталей толщиной до 5–6 мм и цветных металлов, требуется увеличенный запас мощности. В этом случае задачи закрывает установка премиум-серии Senfeng SF2000HWM с источником на 2 кВт. Передвижной корпус на поворотных колесах и гибкий 10-метровый оптоволоконный тракт обеспечивают свободу перемещения оператора при сборке крупногабаритных пространственных конструкций на большой рабочей площадке.
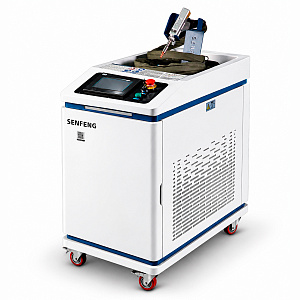
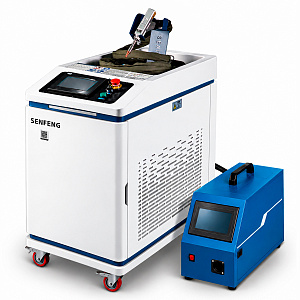
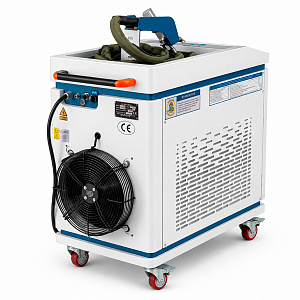
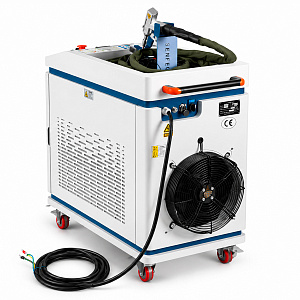
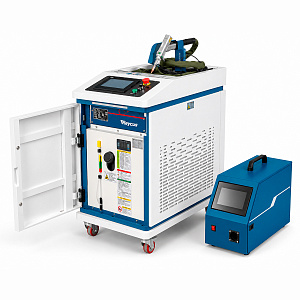
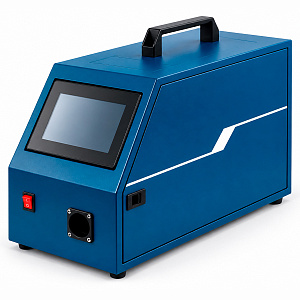
Для интенсивного промышленного применения, работы с толстостенным черным и цветным металлом толщиной до 7 мм, а также для сварки с подачей присадочной проволоки диаметром до 2 мм предназначен Senfeng SF3000HWM. Излучатель мощностью 3 кВт запитывается от трехфазной сети 380 В и обеспечивает максимальную скорость проплавления без риска перегрева оборудования.
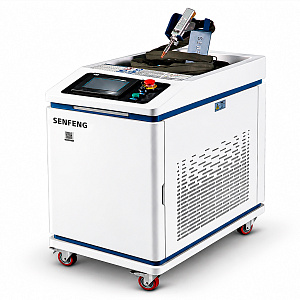
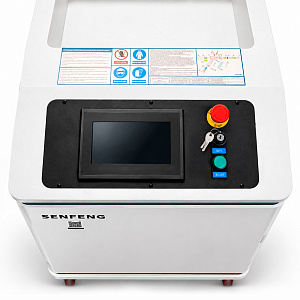
При выборе также обращают внимание на тип системы охлаждения (водяной чиллер предпочтителен для цеховых условий), русификацию меню сенсорного экрана и наличие встроенных контуров защиты от перепадов напряжения и давления газа. Подобрать подходящее оборудование для лазерной сварки металла под конкретные задачи вашего предприятия можно в каталоге компании РУСГЕОКОМ.
Часто задаваемые вопросы
Можно ли варить нержавейку лазером?
Какая мощность нужна для лазерной сварки?
Чем лазерная сварка отличается от TIG?
Нужен ли защитный газ?
Можно ли использовать лазерную сварку в небольшом производстве?
Где купить аппарат лазерной сварки металла?
Выбор лазерного сварочного оборудования — это решение, которое мгновенно выводит производство на новый уровень точности и скорости. В компании РУСГЕОКОМ вы получаете готовое технологическое решение с максимальной выгодой: вы можете получить индивидуальные условия, а беспроцентная рассрочка и оплата частями без переплат позволяют запустить технику в работу без заморозки оборотных средств. Все популярные модели всегда есть в наличии на нашем складе, а быстрая доставка действует по всей России. Наш собственный авторизованный сервисный центр упрощает запуск и обучение сотрудников, чтобы ваша команда выдавала идеальный результат с первого дня!