Лазерная очистка или пескоструй — что лучше
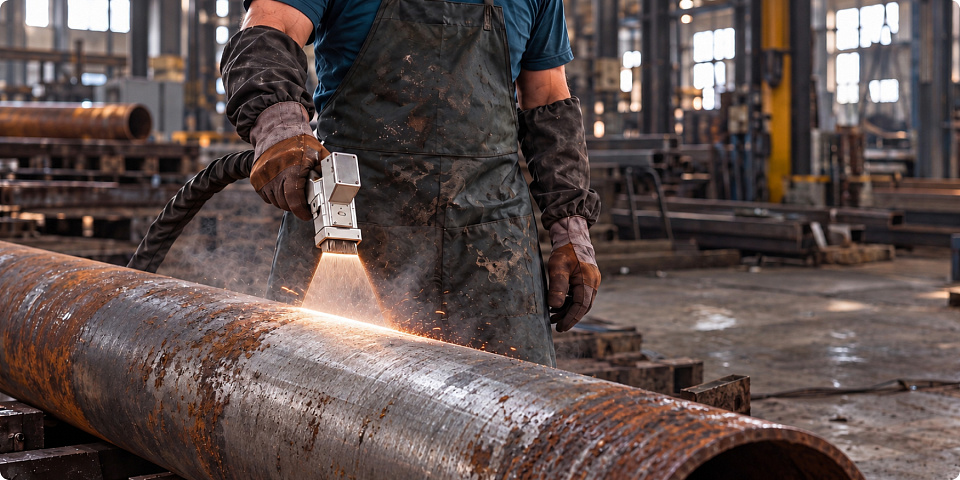
Выбор между лазерной установкой и пескоструйным аппаратом определяется не абстрактной мощностью или стоимостью станка, а состоянием поверхности, которое требуется получить для следующей технологической операции. Лазер обеспечивает идеальную чистоту на микроскопическом уровне без деформации основы, что критично для сварки или точной сборки. Пескоструй формирует развитый шероховатый профиль, гарантирующий сцепление грунтовки и краски на массивных конструкциях.
Параметр сравнения | Пескоструйная обработка | Лазерная очистка |
|---|---|---|
Физический принцип | Механический удар частиц абразива | Тепловая абляция световым лучом |
Влияние на толщину металла | Снимает 10–50 мкм, меняет геометрию | Сохраняет базовый металл и допуски |
Создаваемый микрорельеф | Развитая шероховатость (Ra 25–75 мкм) | Гладкая поверхность (Ra 1–10 мкм) |
Расходники и их замена | Абразивы (песок, купершлак, дробь) расходуются непосредственно в процессе работы, сопла изнашиваются | Защитные стёкла, линзы и фильтры заменяются по мере загрязнения, износа или повреждения |
Образование вторичных отходов | Тонны пыли и отработанного минерала | Пыль и аэрозоли, улавливаемые вытяжкой |
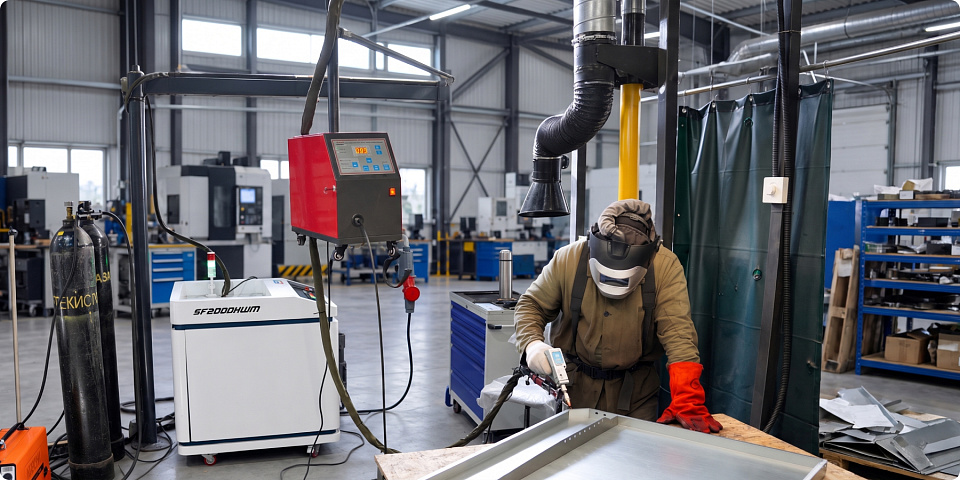
Подготовка рабочего пространства | Обязательная изолированная камера | Локальная зона с защитными экранами |
Что должно остаться после очистки металла
Главный производственный критерий при выборе лазер или пескоструй — состояние детали после завершения рабочего цикла. Если вам предстоит дуговая, плазменная или лазерная сварка, определяющим фактором становится абсолютная чистота кромок. Малейшие следы минеральной пыли, оксидной пленки или технического масла приводят к образованию пор, шлаковых включений и снижению прочности сварного соединения. Лазерное воздействие полностью удаляет оксиды и органику, позволяя направлять изделия на сварочный пост без дополнительного обезжиривания растворителями.
Диаметрально противоположные требования действуют в защитных покрытиях. При нанесении антикоррозийных полимерных составов или порошковой краски гладкий металл служит плохой опорой: адгезия гладкой плоскости недостаточна, и защитный слой со временем отслаивается пластами. Здесь незаменим пескоструйный метод, создающий стандартизированный якорный профиль по ISO 8501. Ударная волна абразивов формирует микроуглубления, за которые механически цепляется грунт. Если обработать эту деталь лучом, перед окрашиванием придется искусственно создавать шероховатость механическим матированием или фосфатированием.
Процесс | Требуемый результат | Алгоритм проверки |
|---|---|---|
Подготовка кромок к сварке ответственных узлов | Металлургическая чистота фаски без остаточных оксидов и абразивных зерен | Контролируйте отсутствие термических поводок (деформаций) тонкостенных деталей и химическую чистоту зоны шва |
Нанесение толстослойных лакокрасочных материалов | Равномерная микрошероховатость глубиной 25–75 мкм для надежной механической адгезии | Контролируйте профилометром высоту микронеровностей и отсутствие масляных пятен |
Очистка штампов, пресс-форм и калибров | Сохранение микронных допусков и полированной фактуры инструмента | Контролируйте геометрические параметры детали и класс чистоты поверхности |
Кузовной ремонт и восстановление тонколистового проката | Бережное снятие ржавчины без истончения стенок и деформации листа | Контролируйте жесткость панели и отсутствие волнистости от локального перегрева |
Как проверить качество очистки и рассчитать стоимость обработки
Как же понять, что лучше — лазерная очистка или пескоструй — конкретно для вашего производства? Окончательное решение о закупке оснащения не стоит принимать на основе рекламных буклетов и теоретических цифр. Единственный надежный способ защитить инвестиции компании — организовать натурные испытания на типовых деталях вашего цеха. Отберите пять образцов с естественными коррозионными поражениями, замерьте фактическую толщину ржавчины и проведите тестовую обработку в демонстрационном зале поставщика оборудования.
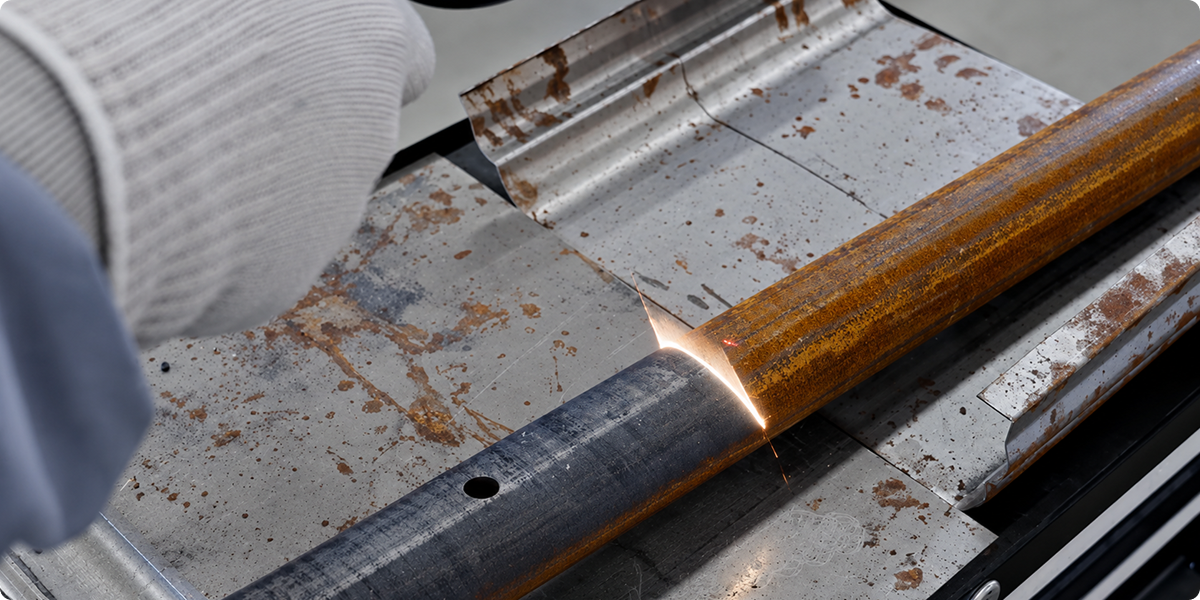
В ходе натурных тестов обязательно фиксируются четыре параметра: хронометраж полного цикла с учетом позиционирования заготовки, количество проходов для полного снятия нагара, температура нагрева металла пирометром и состояние микрорельефа после зачистки.
Экономическое сопоставление строится на формуле полной себестоимости одного квадратного метра:
S = (Ceq / T) + E + M + L + W
В представленной формуле показатель Ceq / T отражает амортизационные отчисления оборудования на расчетную единицу площади за плановый период службы станка. Переменная E включает фактические расходы электроэнергии силовой установки, компрессора и вентиляционных систем. Слагаемое M учитывает прямые расходники: для пескоструя это тоннаж абразивов и износ карбидных сопел, для лазера — оптические защитные стекла и фильтрующие картриджи. Переменная L определяет фонд оплаты труда оператора с учетом скорости прохода. Завершающий коэффициент W фиксирует затраты на вспомогательные операции: сбор отработанного песка, очистку цехового пространства и платную утилизацию пылевых отходов.
На практике расчеты показывают наглядную картину. Пескоструйная установка с привлекательной стартовой ценой в 300–450 тысяч рублей при регулярной загрузке обходится производству в 400–600 рублей за квадратный метр из-за непрерывной закупки абразивного материала и расходов на утилизацию пыли. Лазерный аппарат, требующий ощутимых начальных вложений, обеспечивает эксплуатационную себестоимость в пределах 150–250 рублей за квадратный метр за счет отсутствия закупаемого сырья. При стабильной производственной загрузке от 300-400 квадратных метров в месяц разница в текущих затратах полностью окупает стартовые вложения за полтора-два года работы.
Когда лазерная очистка не подходит
Первое принципиальное ограничение — масштабные открытые плоскости строительных металлоконструкций, резервуаров, железнодорожных цистерн и судовых корпусов. Когда за рабочую смену требуется очистить сотни квадратных метров сплошной прокатной окалины, производительность пескоструйного поста в 20–40 м²/час оказывается недостижимой для ручного лазера, выдающего в среднем от трех до десяти квадратных метров. Обработка таких площадей лучом экономически не оправдана: зарплата оператора и накладные расходы цеха перекроют выгоду от нулевого расхода сырья.
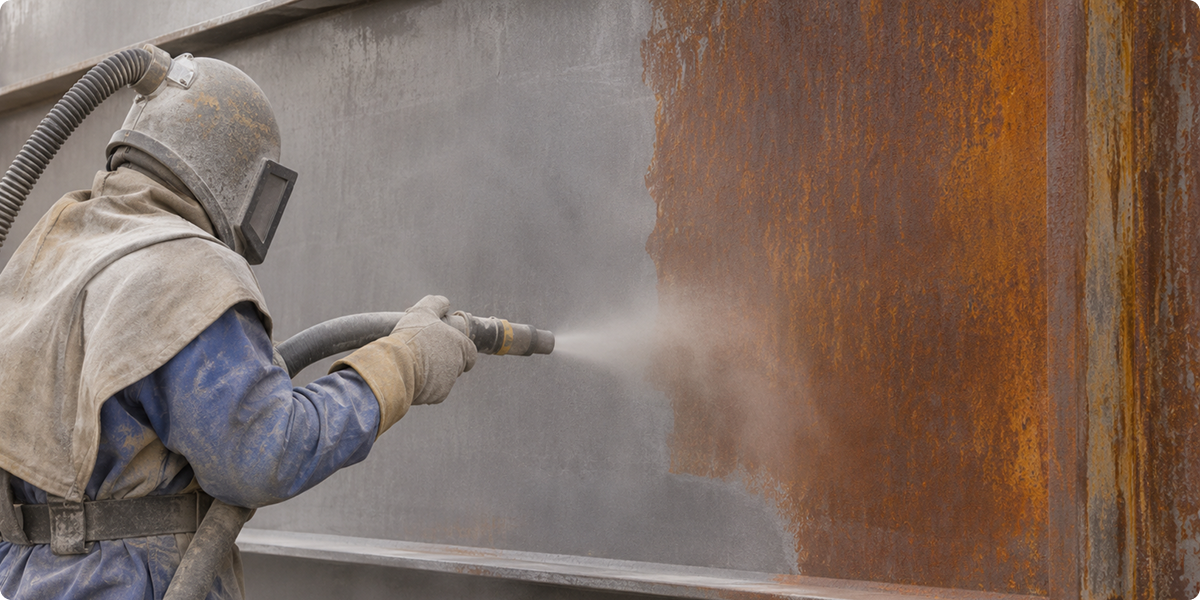
Второй барьер связан с оптической доступностью очагов коррозии. Лазерный луч распространяется строго прямолинейно. Если застарелая ржавчина скрыта в узких полостях рам, складках профильного проката или внутренних изгибах труб, куда оптическая головка не может направить свет под прямым углом, очистка не состоится. Абразивный поток за счет рикошета песчинок выбивает загрязнения в глухих зонах, физически недосягаемых для оптического излучения.
Третий фактор — толстые битумные мастики, сырая резина и эластичные полимерные слои толщиной более двух миллиметров. Под воздействием светового пучка такие покрытия не испаряются мгновенно, а начинают гореть, плавиться и выделять плотный дегтярный налет, оседающий на оптике пистолета. Лазер потребует многократных медленных проходов, тогда как тяжелая стальная дробь срывает вязкие слои за один проход за счет кинетической энергии удара. Кроме того, важно учитывать физику металла: удаление ржавчины оптическим путем обнажает дно коррозионных язв, но не возвращает толщину стенки в местах глубоких каверн.
Как выбрать аппарат лазерной очистки под производственную задачу
Если технологический регламент требует бережной обработки без изменения геометрии деталей, подбор оборудования ведут по типу излучателя, источнику питания и расчетной тепловой нагрузке на изделие. Аппараты лазерной очистки металла различаются мощностью оптического источника, длиной световода и конструкцией чистящей головки.
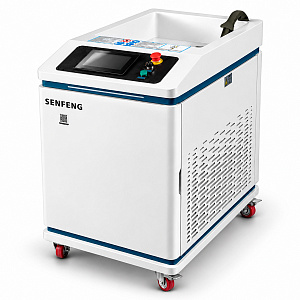
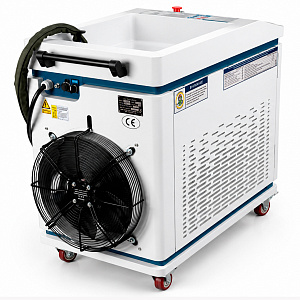
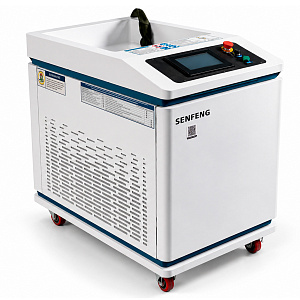
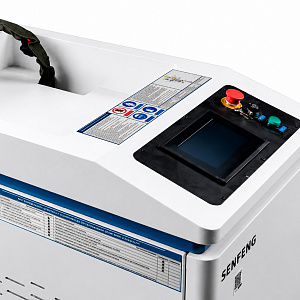
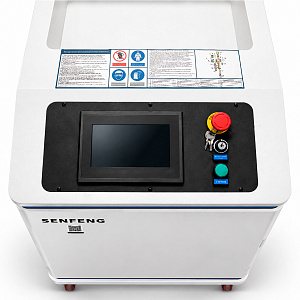
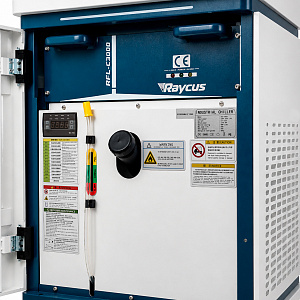
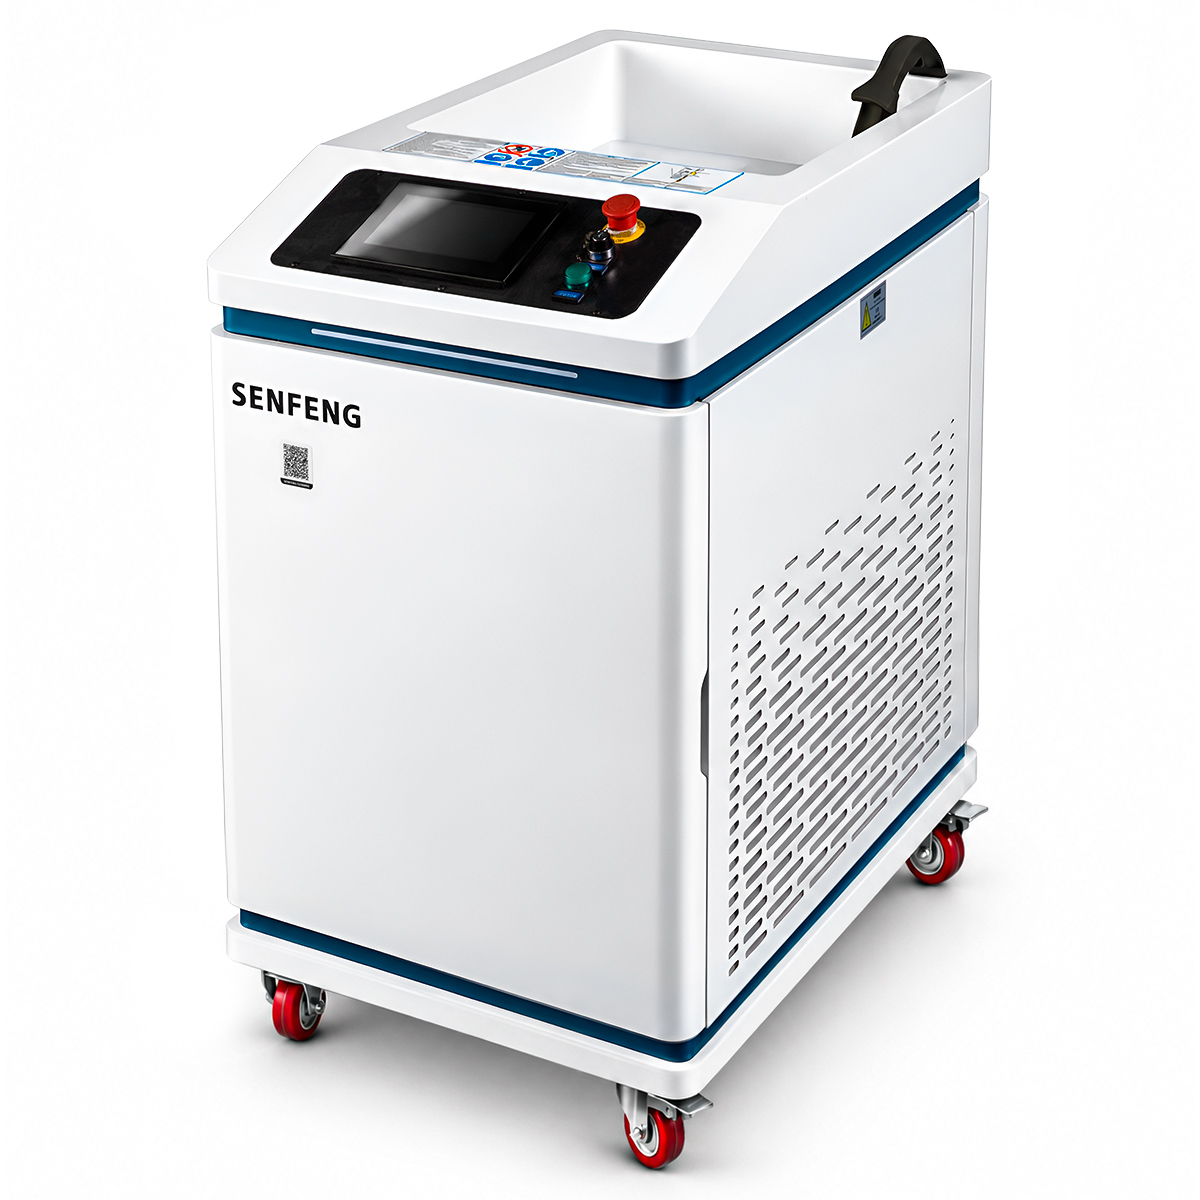
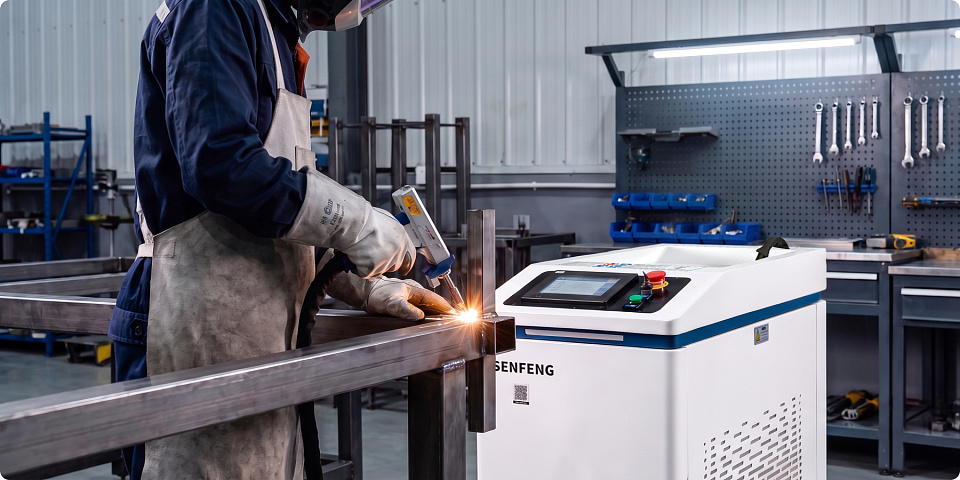
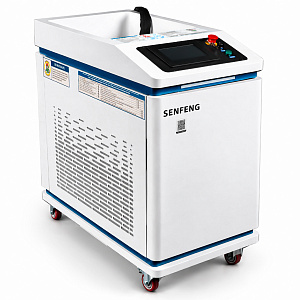
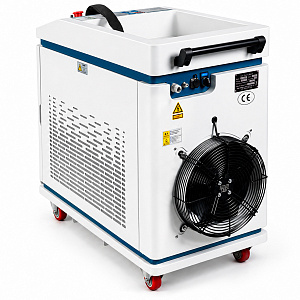
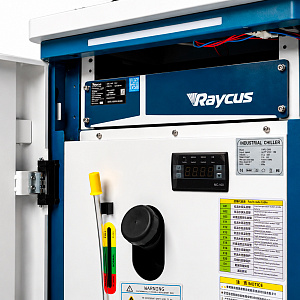
Для ремонтных мастерских, автосервисов и зачистки тонколистовых металлоконструкций разработана лазерная сварка Senfeng SF1500HC. Установка базируется на оптоволоконном излучателе Raycus мощностью 1,5 кВт и подключается к стандартной однофазной электросети 220 В. Компактный пистолет весом всего 700 граммов в сочетании с гибким десятиметровым оптоволоконным кабелем позволяет оператору свободно перемещаться вокруг крупных изделий и обрабатывать узкие сварные стыки одной рукой. Двухконтурная система жидкостного охлаждения защищает излучатель и головку от перегрева при длительной нагрузке.
Когда на первый план выходит максимальная скорость при серийном удалении толстых слоев ржавчины и окалины, эффективным решением становится промышленный аппарат лазерной очистки Senfeng SF3000HC мощностью 3 кВт. Модель питается от трехфазной сети 380 В и обеспечивает высокую плотность светового потока в непрерывном режиме, ускоряя обработку массивных заготовок в два-три раза по сравнению с базовыми аппаратами. Наличие промышленного интерфейса I/O позволяет подключать установку к роботизированным манипуляторам для автоматизированных производственных линий.
Часто задаваемые вопросы
Можно ли сразу красить металл после лазерной очистки?
Нужна ли вытяжка при лазерной очистке металла?
Можно ли лазером удалить глубокую ржавчину?
Подбор аппарата для лазерной сварки
Внедрение технологии лазерной сварки позволяет вывести качество готовых изделий на принципиально новый уровень при многократном росте скорости производственных процессов. Оценить реальные возможности оборудования, проверить качество соединений на образцах ваших деталей и получить исчерпывающую консультацию инженеров можно в демонстрационных залах компании РУСГЕОКОМ.
Для оптимизации бюджета предприятий доступна выгодная беспроцентная рассрочка и гибкие условия лизинга, позволяющие модернизировать цех без существенного вывода оборотных средств. Авторизованный сервисный центр обеспечивает полный комплекс услуг: предпродажную настройку, пусконаладку, обучение операторов и оперативное сервисное обслуживание. Надежная и быстрая доставка сварочных комплексов осуществляется во все регионы России.